

3Dプリンター で単品から量産まで対応!
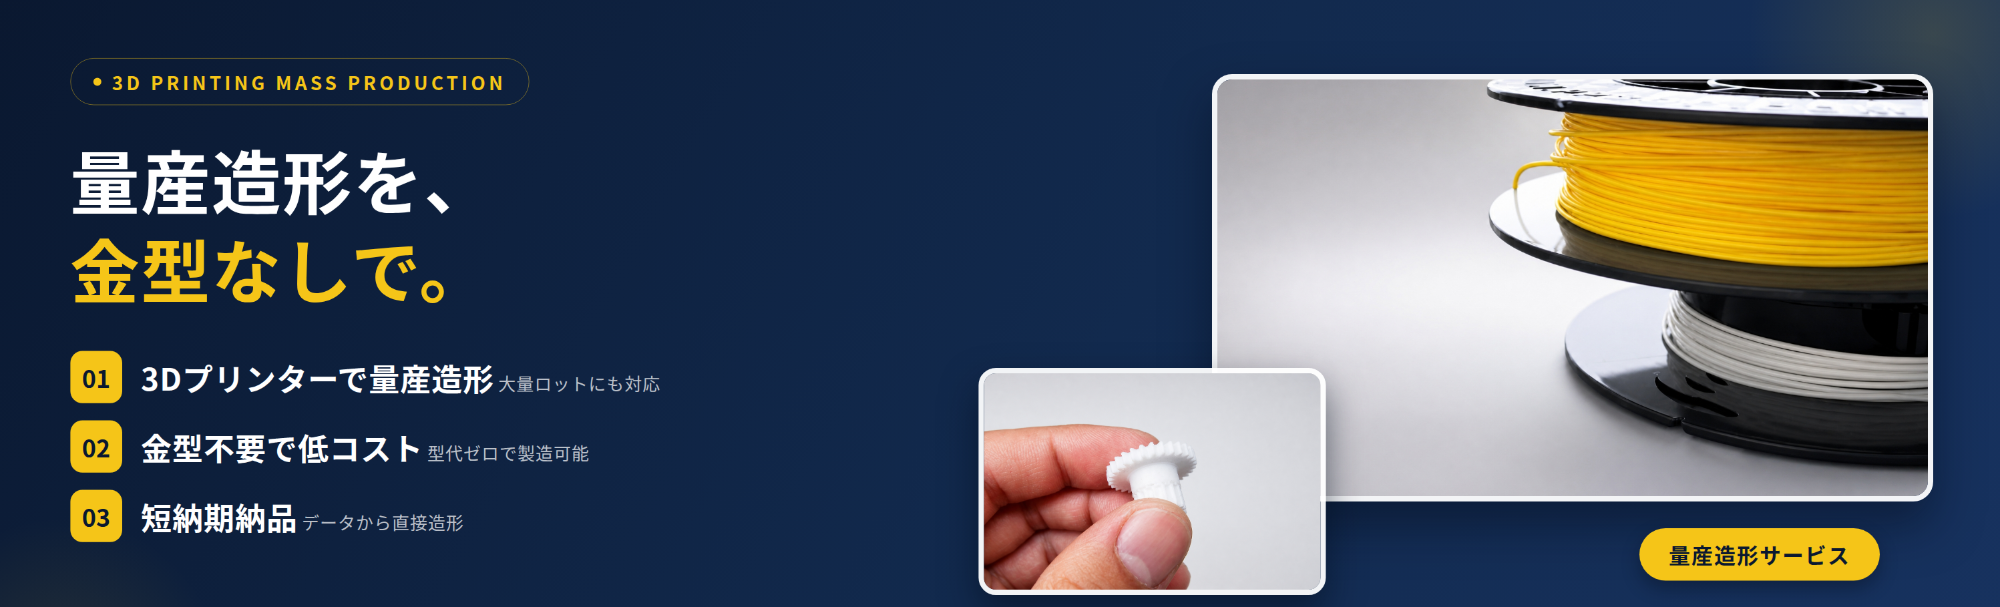
弊社では、主にフィラメント素材を溶かして積層造形するFDM、光造形、金属3Dプリンターでの造形サービスを提供しています。
特に、弊社の強みは、数十個~数千個といった量産まで3Dプリンターで造形していまいます。
造形は中国の専門メーカーに直接依頼して輸入。今や、3Dプリンターや使用する材料も中国で多く生産されているため、現地で造形する方が圧倒的にコストが抑えられます。
さらに、中国の専門メーカーでは、造形装置を大量に設置しているため、従来なら無理じゃないかと思われていた3Dプリンターでの大量造形も短期間で対応できます。
3Dプリンター 大量 生産はどこまで現実的か
3Dプリンター 大量 生産という言葉を聞くと、「本当にそんなことができるの?」と感じる人が多いと思います。これまで3Dプリンターは、試作やデザイン検証用のツールとして使われることがほとんどでした。
ところが最近では、造形スピードや材料の性能が上がったことで、小ロット量産や多品種少量生産の現場で、実際に生産ラインに組み込まれつつあります。
とはいえ、射出成形や切削加工などの従来工法と比べると、1個あたりの造形時間や材料コストが高くなりやすいのも事実です。ここを理解せずに「なんでも3Dプリンターで量産できる」と考えてしまうと、投資がムダになってしまいます。
ここでは、3Dプリンター量産が向く数量レンジと、射出成形・切削加工とのコスト構造の違いを整理し、どこまでが現実的な守備範囲なのかをはっきりさせていきます。
3Dプリンター量産が向く数量レンジ
まず押さえておきたいのは、一般的に3Dプリンター量産がもっとも力を発揮するのは、いわゆる小ロットや中ロットのゾーンだということです。たとえば「年間数十個〜数千個」のように、射出成形で金型を起こすと費用回収が難しい数量や、受注変動が激しく在庫リスクを抱えやすい製品は、3Dプリンターとの相性が良くなります。
3Dプリンターは、金型を作らずに設計データさえあればすぐに積層造形で部品を作れます。そのため、立ち上げにかかる時間と費用を大きく抑えられます。
一方で、一度金型を作ってしまえば射出成形の1個あたりコストはどんどん下がっていきます。ですから、数量が数万個〜数十万個と増えるにつれ、一般的には射出成形のほうが有利になります。
つまり、3Dプリンター 大量 生産が狙うべきゾーンは、「金型を作るほどではないが、試作よりはまとまった数を作りたい」「需要変動が大きく、在庫を抱えたくない」といった、中途半端なロットだと考えるとイメージしやすいでしょう。
射出成形・切削加工とのコスト比較
次に、射出成形・切削加工と3Dプリンター出力のコスト構造を比べてみましょう。
射出成形は、金型費用という大きな初期投資が必要な代わりに、2ショット目以降は材料費と成形時間だけで、1個あたりのコストをぐっと下げられます。
切削加工で作る場合は金型は不要ですが、加工時間と工具費がかかり、複雑形状になるほどコストが膨らみます。
一方の3Dプリンターは、金型は不要ですが、造形時間と材料コストが1個ごとにかかります。特に粉末造形(SLS)や金属3Dプリンターでは材料が高価なので、この傾向が強くなります。その代わり、プリンターの造形エリアいっぱいに部品を敷き詰めることで、同時に複数個を造形でき、見かけ上の単価を下げることができます。
ざっくり言えば、「ロットが少ないうちは3Dプリンターのほうがトータルコストで有利、ロットが大きくなると射出成形が有利」というイメージです。
実務では、候補部品ごとに3パターン(射出成形/切削/3Dプリント)で概算見積もりを出し、損益分岐点を把握しておくことが大切です。
3Dプリンター 大量 生産を成功させる条件
3Dプリンター 大量 生産を成功させるには
- どの部品を対象にするか
- どの造形方式・機種を選ぶか
- どんな生産ラインに組み込むか
を慎重に決める必要があります。闇雲に全部品を3Dプリンター化しようとすると、かえって生産コストが上がってしまったり、品質トラブルに悩まされるおそれがあります。
逆に言えば、ターゲットをきちんと絞り込めば、3Dプリンターは複雑形状や一体成形を活かして、部品点数削減や組み立て工数の削減、リードタイム短縮に大きく貢献してくれます。この章では、製品条件・造形方式・工程設計の3つの切り口から、成功の条件を具体的に見ていきます。
製品形状・材料・品質要件のチェック
最初のステップは、候補となる製品の形状・材料・品質要件を整理することです。3Dプリンターがとくに得意なのは、内部が入り組んだ中空構造や、従来の切削工具では届かないような複雑形状、一体化することで組み立て工数を減らせるパーツです。こうした部品は、射出成形や切削加工では金型構造や治具が複雑になり、かえってコストが上がってしまいます。
一方で、寸法公差が非常に厳しい精密部品や、鏡面に近い表面仕上げが求められる意匠部品の場合、3Dプリンターだけで完結させるのは難しいこともあります。その場合は、3Dプリントした後に機械加工や研磨を組み合わせることで品質を確保する、という考え方が現実的です。
また、使用する環境温度・荷重・耐薬品性などに応じて、樹脂3Dプリンターか金属3Dプリンターか、あるいはナイロンやポリアミド、ポリカーボネートといった材料の選択肢も変わってきます。候補部品ごとに、「3Dプリンターならではの強みが活かせるか」「品質要件を満たせるか」をセットで検討することが大切です。
造形方式と3Dプリンター選定のポイント
次に重要なのが、どの造形方式・どの機種を選ぶかというポイントです。
代表的な方式としては、FDM(熱溶解積層)、光造形(SLA/DLP)、粉末造形(SLS)、そして金属PBFなどがあります。FDMは設備コストが比較的低く、試作や治具、小ロット部品に向いていますが、表面粗さや寸法精度の面では他方式に劣ることがあります。
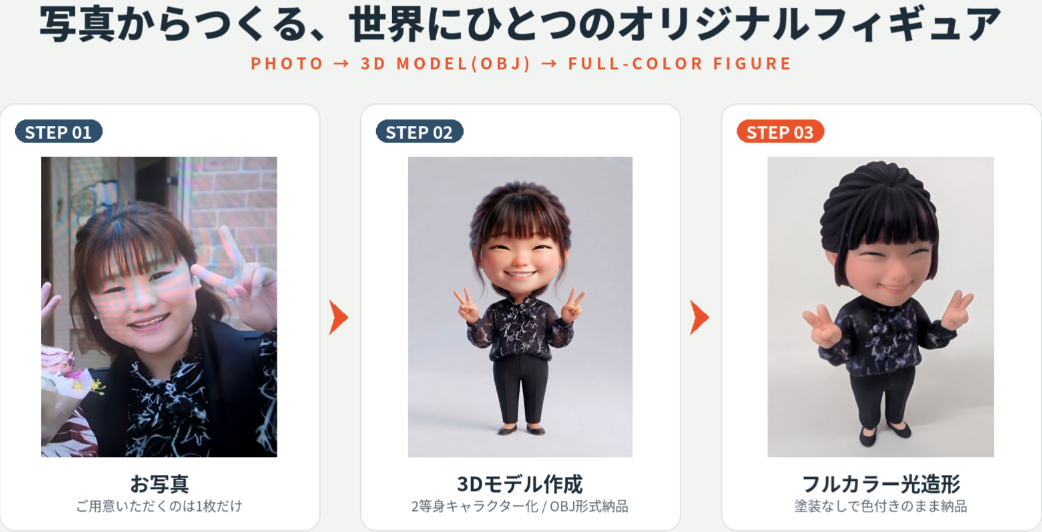
光造形は高精細な造形と滑らかな表面が得られるため、精密部品や外観重視の最終製品に向いています。特に、フルカラー光造形を利用すると、造形と同時に着色したフィギュアも作れるので、塗装などの後工程が不要になります。
粉末造形(SLS)は、サポート材が不要で複雑形状に強く、多数の部品をネスティングして一度に造形できるため、3Dプリンター 大量 生産との親和性が高い方式です。金属PBFは設備投資こそ大きいものの、高強度・高耐熱の金属部品を一体成形できる点が魅力です。
選定の際は、目標とする数量、使いたい材料、求められる精度や表面粗さ、そして設備投資とランニングコストを総合的に見て判断しましょう。はじめはサービスビューローで複数方式を試し、実物を比較してから内製機を決めるのも賢いやり方です。
平野製作所が得意とすること
弊社が得意とするサービスは射出成型では少なすぎるけれど3Dプリンターだと多いよな・・・というロット数の造形を海外の提携先工場で行うことです。
単品から量産まで ”まさかの3Dプリンターで量産”
従来の樹脂部品や金属部品の量産には、必ず「金型」が必要でした。しかし金型の製作費用は数百万円単位になることも多く、さらに金型作成だけで製作期間も数か月かかることもあります。
一方、3Dプリンターでは金型が不要。必要なのは 3D CADデータだけ です。つまり、初期費用を大幅に抑えられるだけでなく、製品開発のスピードも格段に向上します。
そして、弊社では3Dプリンターを大量に保有する中国の専門メーカーから仕入れるため
・単品造形
・量産造形
・短納期対応
ができるという強みを持っています。
磨きや塗装も可能で、完成品クオリティに仕上げられる
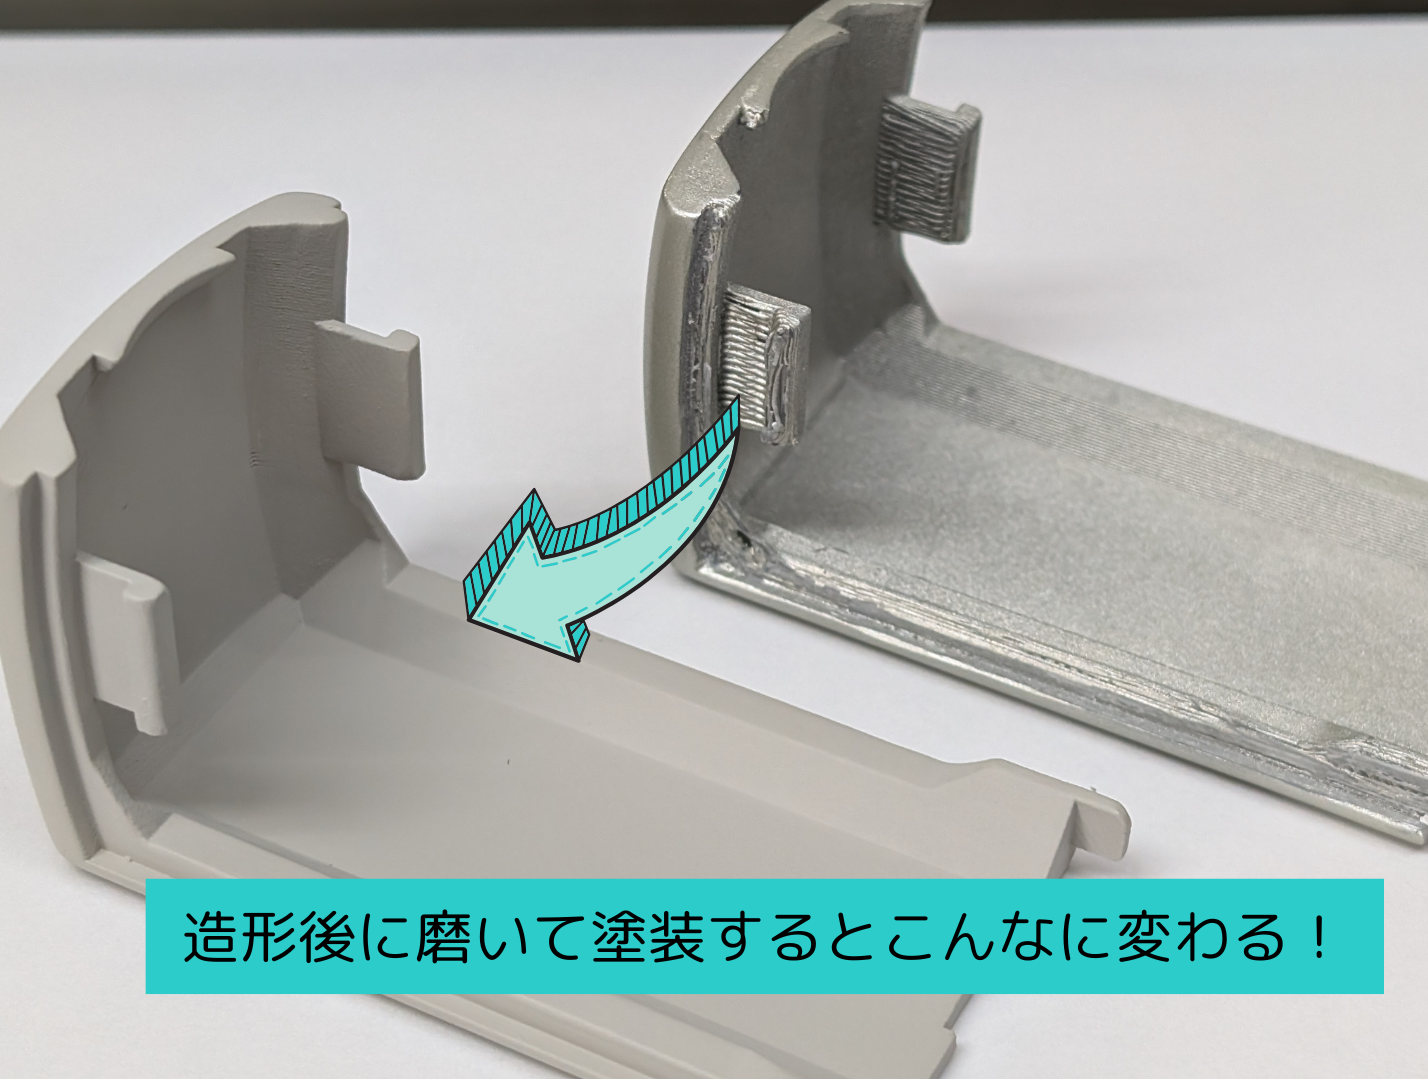
「3Dプリント品は見た目が粗いのでは?」と思う方も多いかもしれません。確かに積層痕は残りますが、後加工で磨きや塗装を施すことで、市販製品と変わらない外観に仕上げることが可能 です。
弊社では
- 研磨処理による滑らかな表面仕上げ
- 塗装
- 装飾メッキ
など、用途に合わせた仕上げ加工も承っています。試作レベルに留まらず、最終製品としてそのまま市場投入できる品質 を実現できる点も大きなメリットです。
3Dプリントのご依頼 ”簡単” 手順
3Dプリントのご依頼方法は簡単です。
info@hirano-s.jp へ3Dプリント依頼と題して3Dデータを添付して送付頂くだけ!
見積金額を返答致しますので、問題なければ発注のメールを返信するだけ。
あとは、造形物が届くのを待つだけ。
代金の支払いは発送までに、指定する銀行口座へ振り込みをしてください。(振込先口座はご依頼時にお伝え致します)
造形サイズ
気になる造形サイズですが、 220mm(L) × 220mm(W) × 220mm(H)くらいまでが一般的ですが、これ以上のサイズでも対応可能。
ただし、あまり大きいサイズになると形状によっては、造形歪が大きくなる可能性があります。
対応素材(FDMタイプの場合)
対応フィラメントはPLA、PC、ABS、PP、PAなど
PLAは比較的ひずみが少なく造形できますが、PCやABSは収縮率が大きいため歪みが出やすいです。
ご提供頂く3Dデータ形式(拡張子)
3Dプリントの造形依頼を頂く際には、3Dデータをご提供ください。
3Dデータの拡張子は
- STL
- STEP
- x_t
でお願いしております。
廃盤になったプラスチック部品の複製
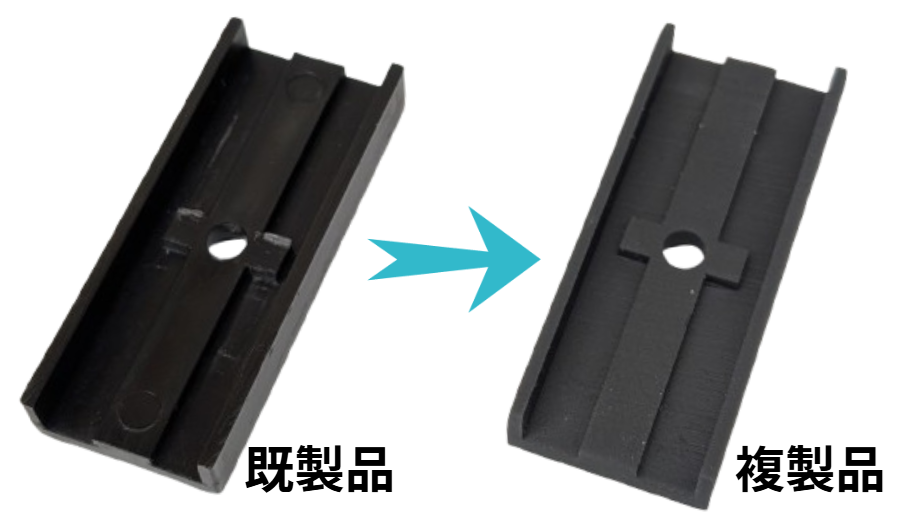
廃盤になってしまったプラスチック部品を複製も可能。
【手順】
1.現物から3Dデータを作成
2.作成した3Dデータを使って3Dプリント(造形)
形状が簡単なものだと、ノギスなどで測定してスケッチを描いてから、CADを使って3Dデータを作成します。
この場合は費用は比較的安く作れます。
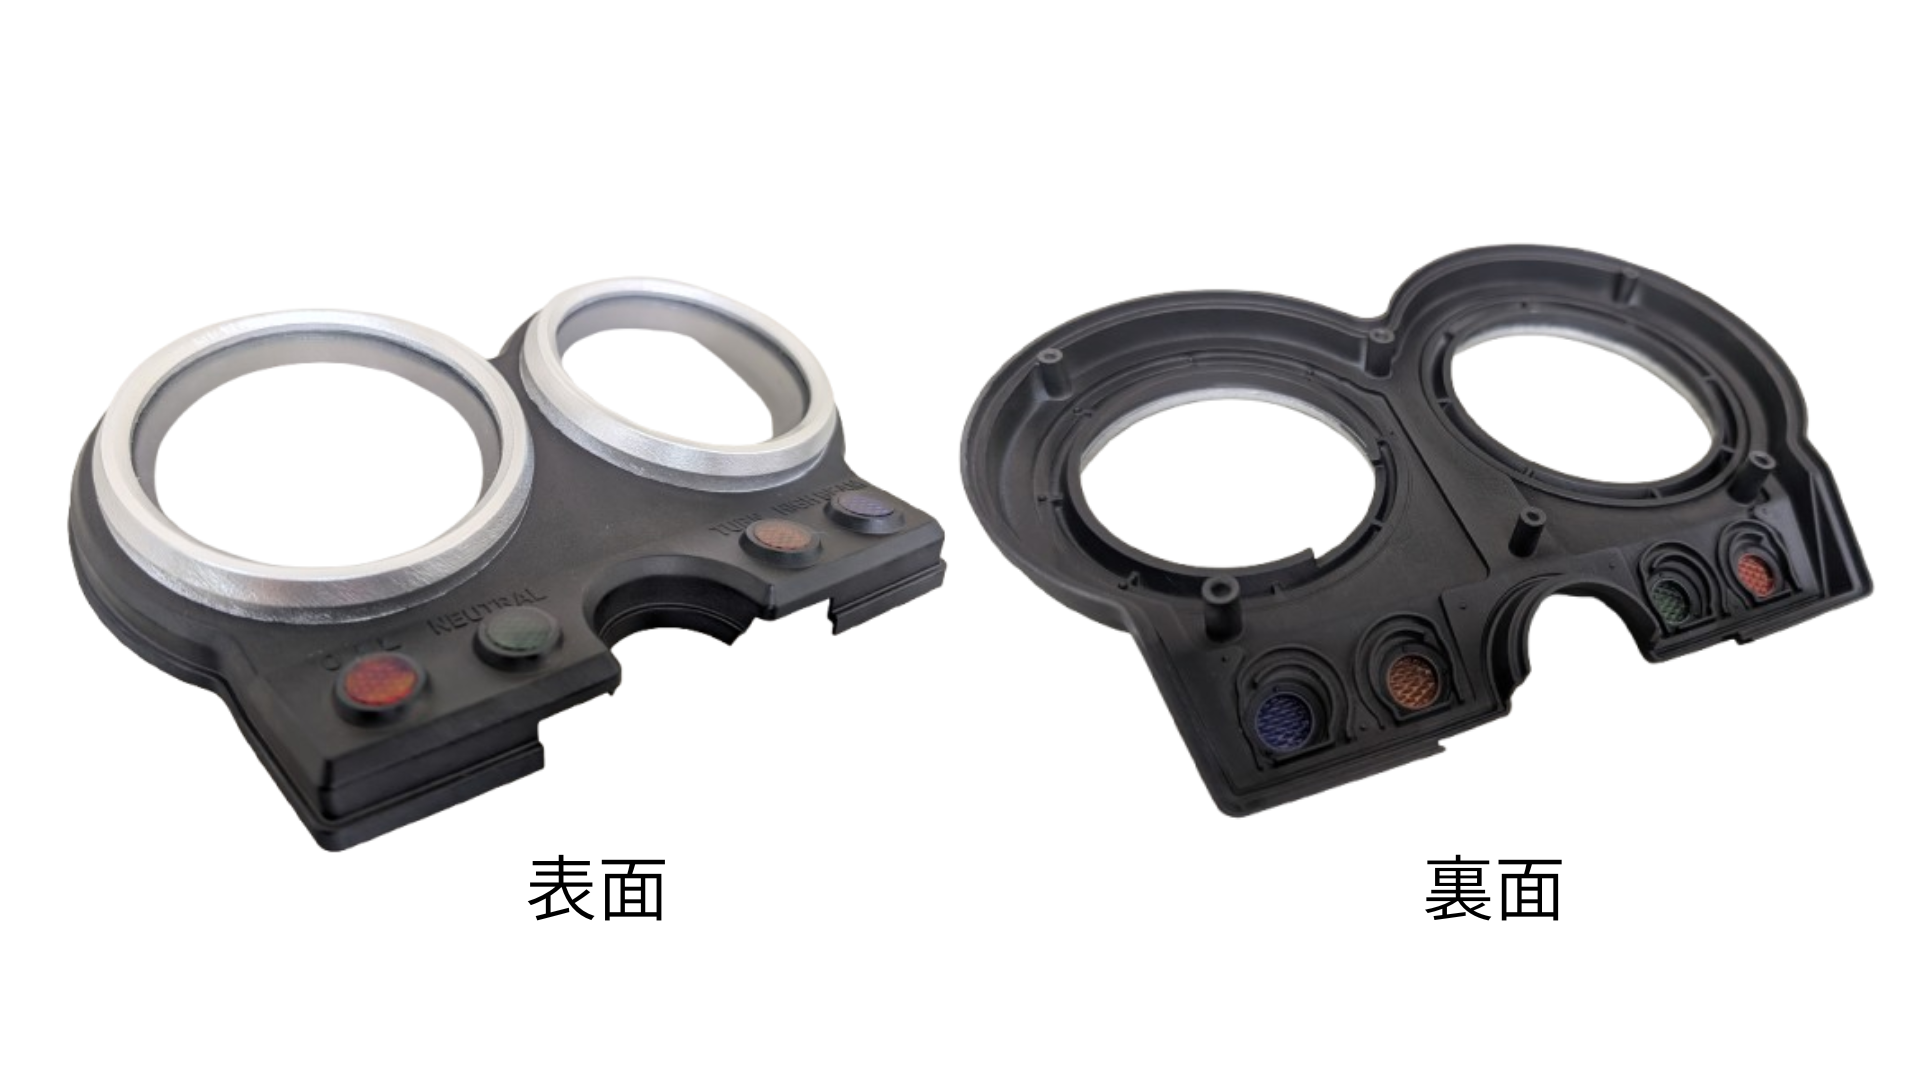
形状が簡単なものだと、ノギスなどで測定してスケッチを描いてから、CADを使って3Dデータを作成しますが、形状がノギスでは測定できないような複雑なものになると、3Dスキャナーを使わないといけません。
3Dスキャナーはその性能によって、どれだけ細かくスキャンできるかが異なりますし、スキャン費用も1万円以上必要になることが多いです。
塗装も可能ですが、部分的に塗装をする(マスキングが必要)ような場合も手間がかかるのでコストは上がります。
光造形の3Dプリンターの特徴とメリット・デメリット
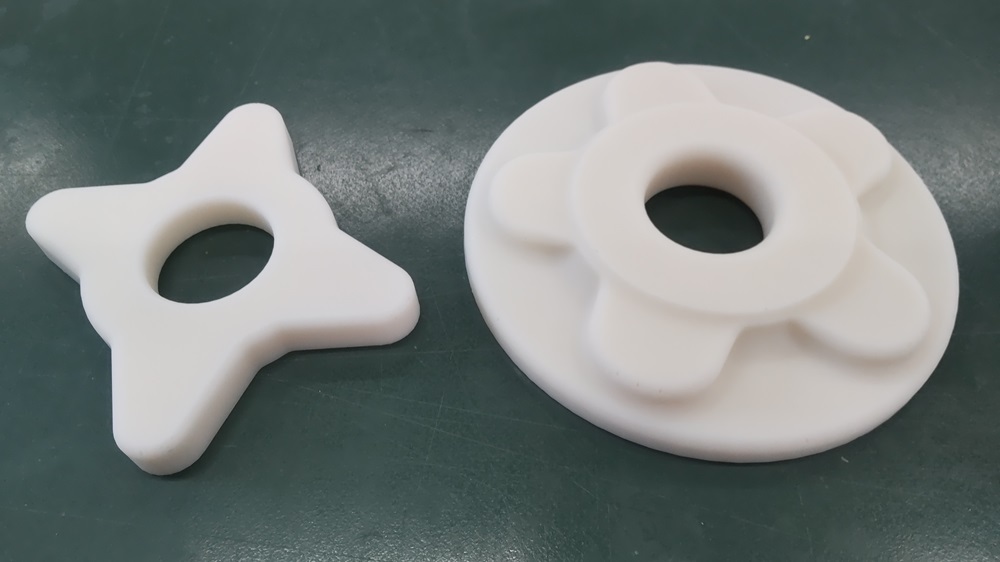
3Dプリンターにはいくつかの造形方式がありますが、光造形(SLA / DLP)はその中でも特に高精度な仕上がりを誇る方式として知られています。
この項目では、光造形の基本的な仕組みから、そのメリット・デメリット、そしてどのような用途に適しているのかを詳しく解説します。
光造形(SLA / DLP)とは?
光造形とは、液体状の感光性樹脂(レジン)に紫外線(UV光)を照射し、一層ずつ硬化させて立体物を作る3Dプリント方式です。主に以下の2種類に分けられます。
- SLA(ステレオリソグラフィー)方式:レーザーで1点ずつ照射して硬化させる。
- DLP(デジタル・ライト・プロセッシング)方式:プロジェクターで面単位に照射して硬化させる。
光造形3Dプリンターの主な特徴
| 特徴 | 内容 |
|---|---|
| 造形精度が非常に高い | 微細なディテール表現が可能で、積層痕も目立ちにくい。 |
| 滑らかな表面仕上げ | FDM方式と比較しても、滑らかで美しい仕上がり。 |
| 材料は専用レジン | ABSやPLAなどのフィラメントではなく、液状の光硬化樹脂を使用。 |
| 後処理が必要 | 造形後にアルコール洗浄やUV照射による二次硬化が求められる。 |
光造形のメリット
1. 圧倒的な造形精度
ミクロン単位のディテールも再現できるため、試作品や歯科模型、アクセサリーなどの高精度パーツに最適です。
2. 滑らかな表面仕上げ
積層段差が非常に目立ちにくく、手作業での後処理を減らせる点が大きなメリットです。
3. 中空構造や複雑形状にも対応
内部を空洞にしたり、細かな内部構造も問題なく造形できるため、軽量化が求められる設計にも向いています。
光造形のデメリット
1. 材料費・ランニングコストが高い
光硬化レジンは高価で、FDM方式のフィラメントと比べてコストがかかります。また、洗浄液や手袋などの消耗品も必要です。
2. 造形サイズに制限がある
家庭用モデルでは造形サイズが比較的小さいものが多く、大型モデルには不向きな場合も。
3. 後処理の手間がかかる
アルコール洗浄やUV硬化といった後処理作業が必須で、手間と時間がかかります。
4. 臭いや取り扱いに注意が必要
レジンには独特のにおいや刺激性があるため、換気や取り扱いには注意が必要です。
光造形が向いている用途とは?
高精度なプロトタイプ制作
-
ジュエリーやフィギュアのマスターモデル
-
歯科技工や医療用モデル
-
美術造形・芸術作品の制作
高精細さが求められる用途で、光造形の強みが最大限に活かされます。
お問い合わせ

会社所在地(本社)
営業担当
尼崎営業所
〒661-0953
兵庫県尼崎市東園田町3丁目31−12
シェークスピア園田202号室
TEL:06-4950-6933
FAX:06-4950-6934
営業・技術担当
【営業担当】
岡本:090-2469-0781
mail: hiranoss.okamoto@gmail.com
銭:090-4908-9767
mail: hiranoss.sen@gmail.com
【技術担当】
堂脇:090-7400-9745
会社カタログ
グループ会社
代表取締役 紹介
SNS
企業100選
取材記事
雑誌【戦略経営者】でインタビューを受け、記事掲載されました。ホームページの効果などを語っています。
ビジネスタイムズで代表の仕事への想いや、若者へのメッセージが掲載されています。
ラジオ出演
展示会出展
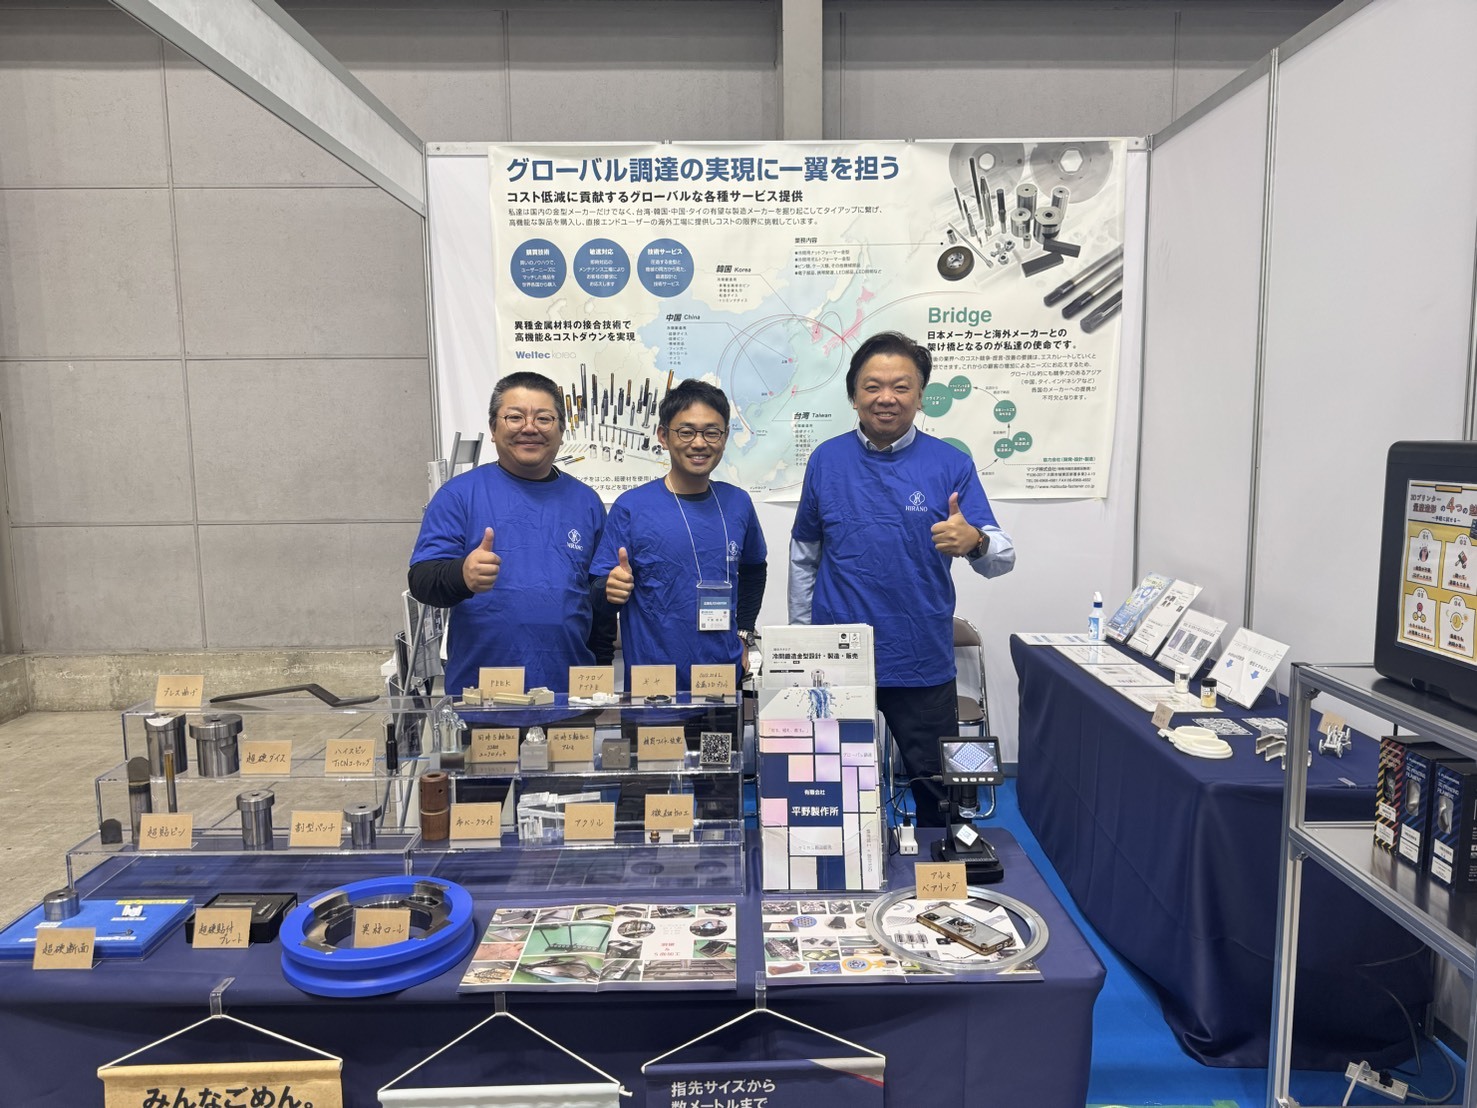
2025年10月 横浜での展示会に出展(横浜ロボットワールド)しました。
多くの方に来場頂き感謝!!
無料ツール

エンドミルの回転数と切削速度を自動計算する無料の簡易オフラインアプリです。画像をクリックすればzipファイルがダウンロードされますので、ファイル内にあるcutting_calculator.htmlを開いてオフラインでご使用いただけます。