

環境・人体に配慮しながら
加工現場の負担軽減とコスト見直しにつながる切削液
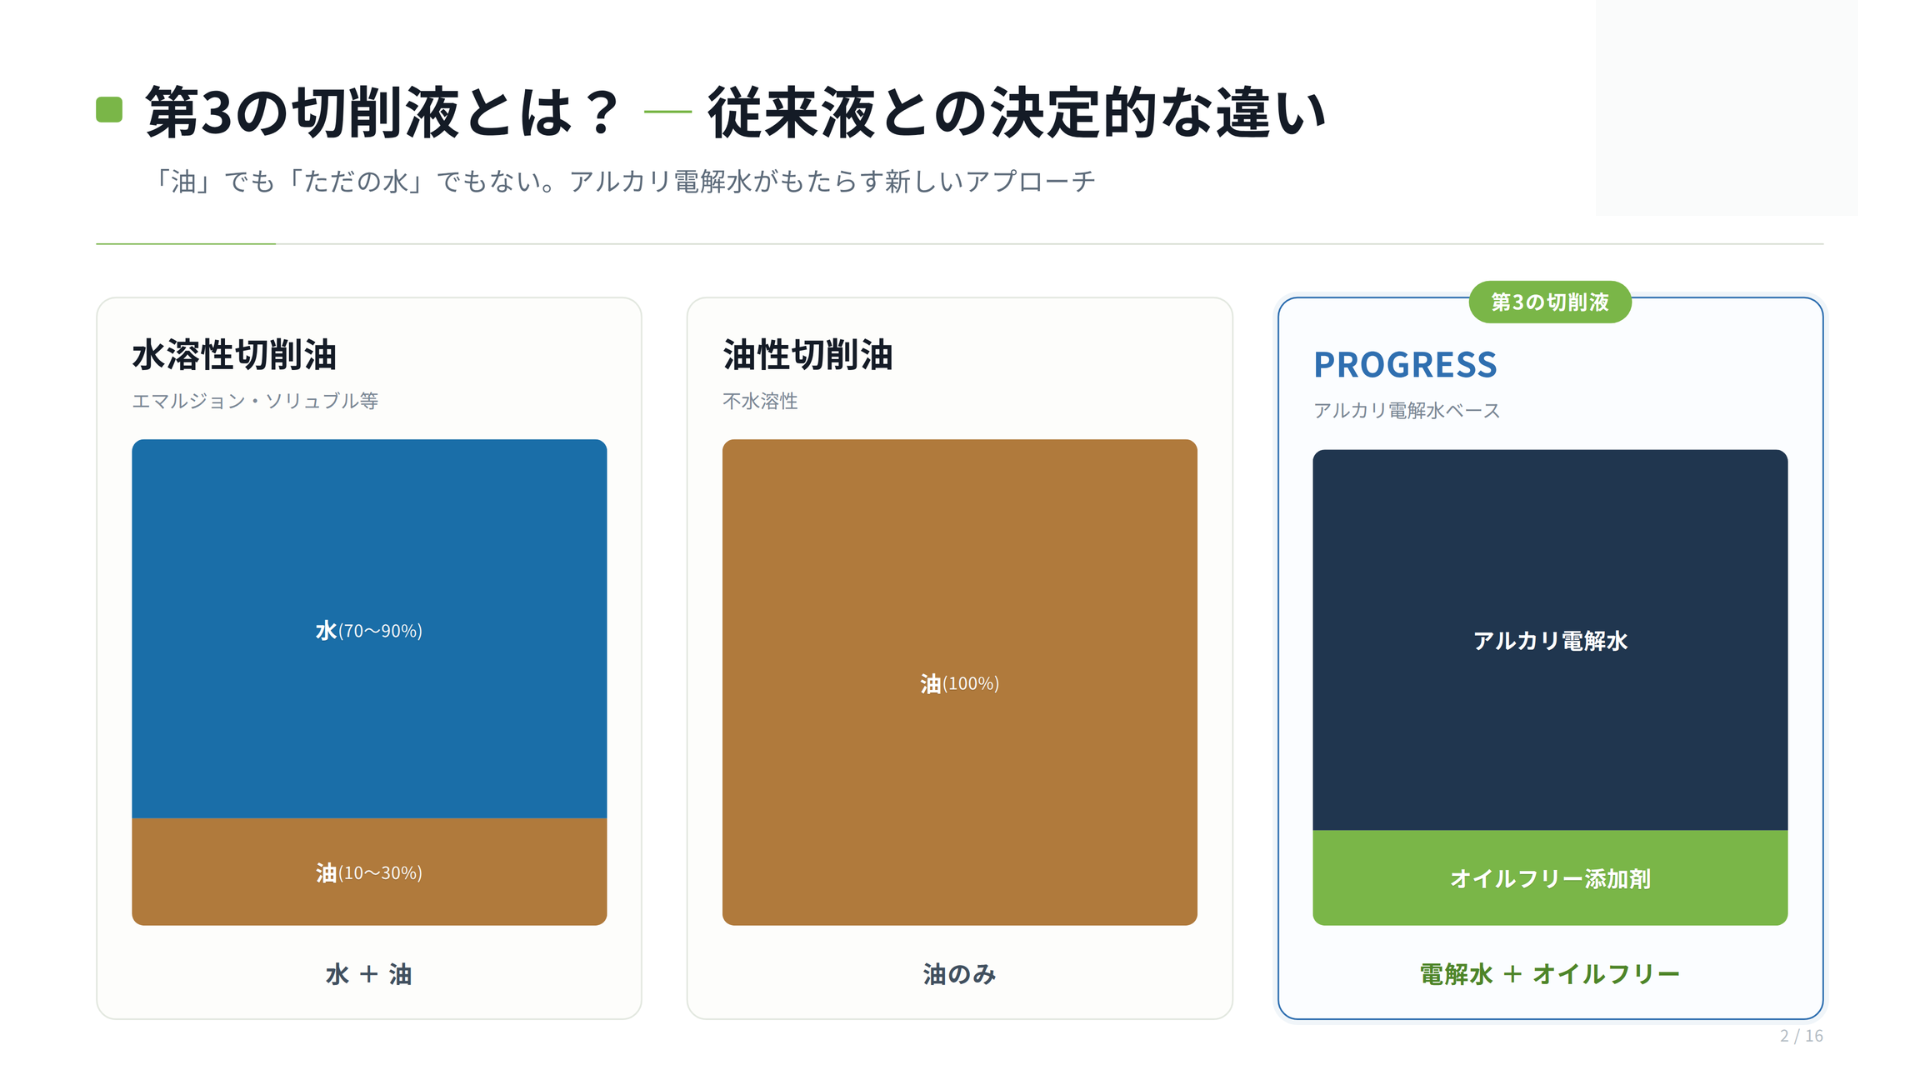
水溶性切削液は水に油を混ぜるエマルジョン型(乳白色)、ソルブル型(透明〜半透明)、ソリューション(ケミカル)型(透明)のタイプがあります。使用する水は一般的に水道水。
油性切削油は100%油。
一方で第3の切削液はアルカリ電解水にPROGRESSと呼ばれる完全オイルフリーの特殊ポリマーを混ぜたものになります。
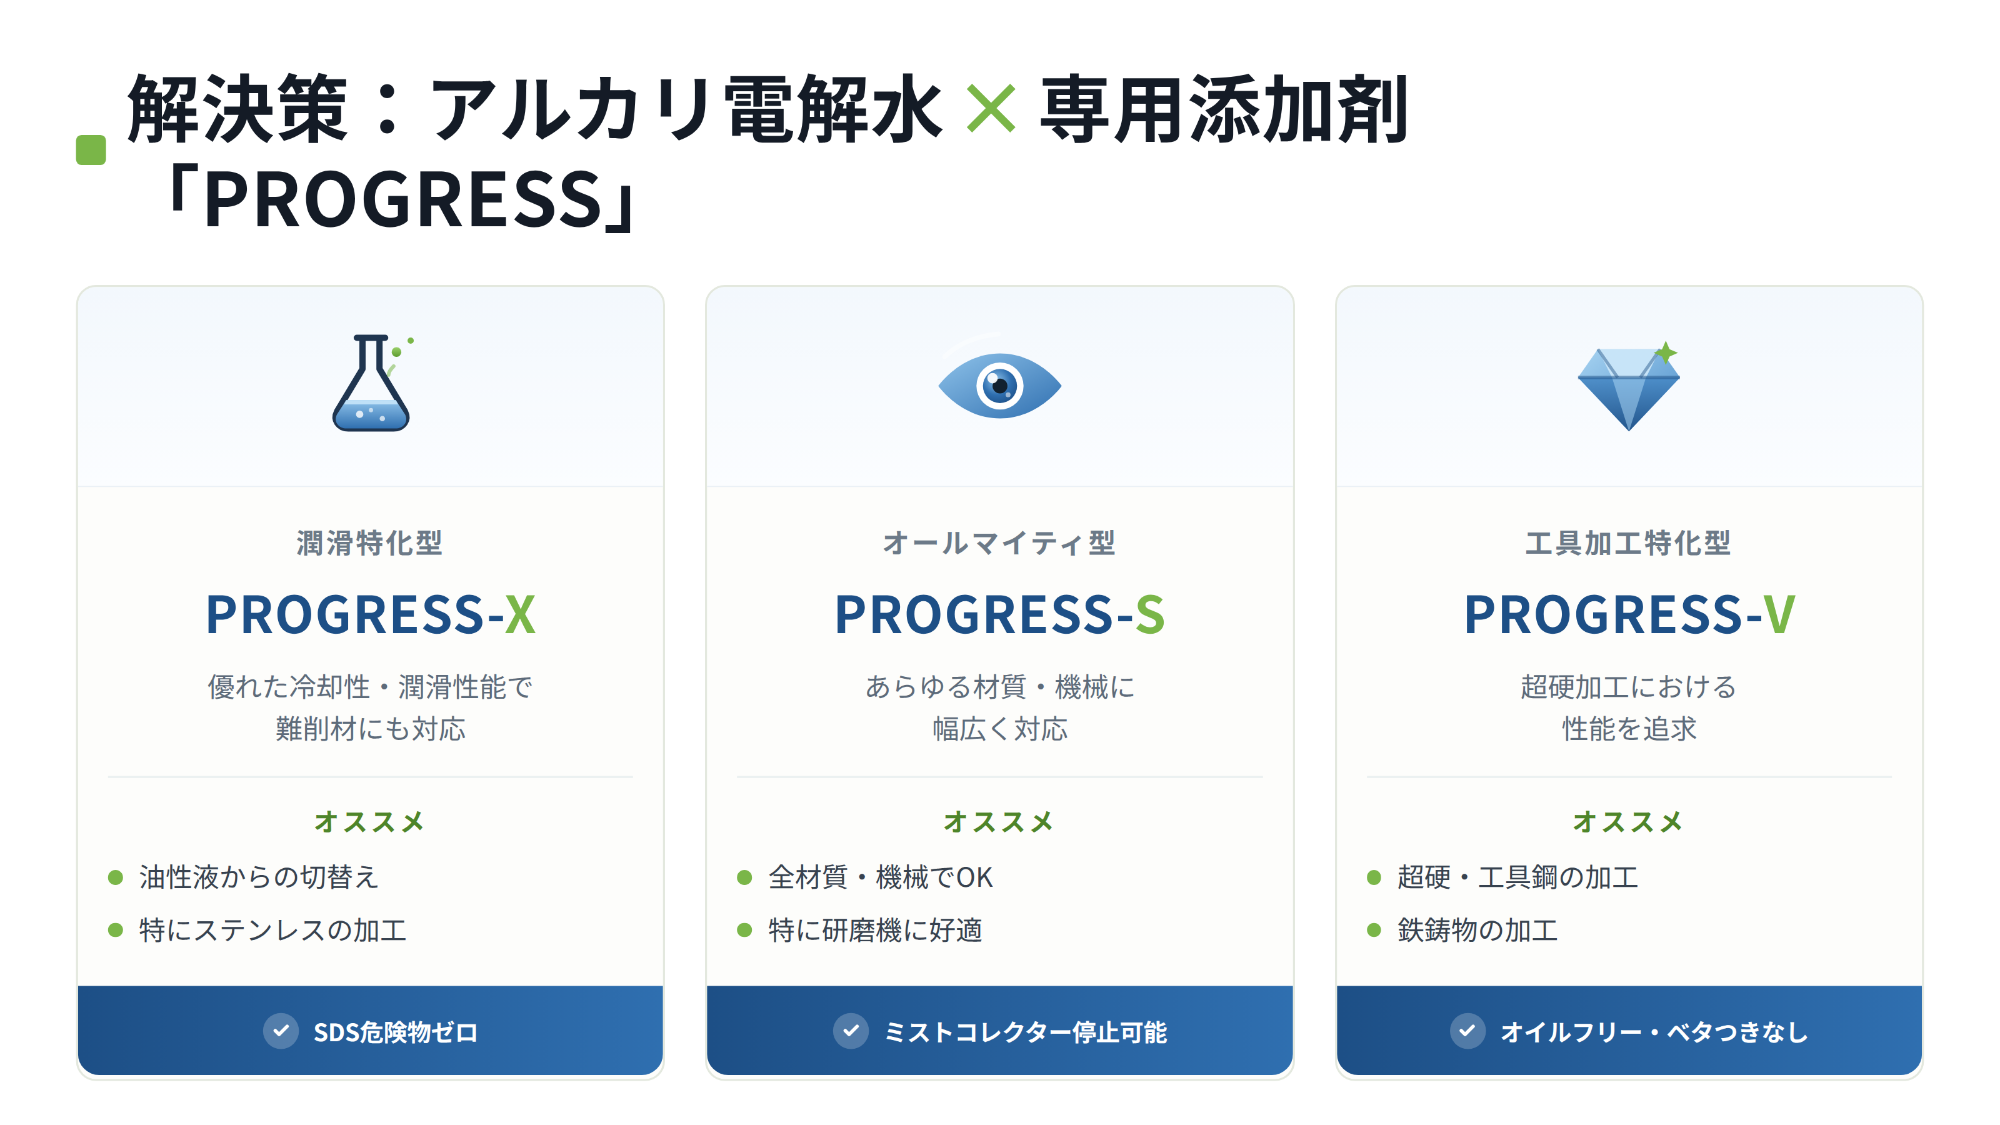
PROGRESSには大きく3種類あり、自社の加工環境に合わせて選ぶことができます。
・PROGRESS-X
・PROGRESS-S
・PROGRESS-V
製造現場が抱える 4つの深刻な課題
腐敗臭による作業環境の悪化
水溶性切削油は油を水道水で希釈して使用するため、特に夏場は水の腐敗による腐敗臭が作業者のモチベーションを低下させてしまいます。地域の子供たちの工場見学を実施している会社もあるとは思いますが、見学に来た子供たちが腐敗臭に嫌悪感を示してしまっては、会社イメージダウンにも繋がってしまいます。
油煙・ミストによる健康リスク
油性切削油は高速切削などの環境では、モクモクと油煙を出してしまい、工場内が白く曇る原因になります。
また、水溶性切削液の場合、油煙は少ないですが、細菌が繁殖して腐敗した水溶性切削液がミストとして飛散すると、健康被害の懸念をもたらすほか、油性切削油も水溶性切削油も油を含むため、機械・床のベタつきによる清掃負荷が発生します。
頻繁な液交換によるコスト増
水溶性切削油を使用している場合、年に2~3回程度、液交換をしていると思いますが。この液交換にかかる高額な費用が利益を圧迫してしまいます。
液交換には時間を要するため、多くは、長期休暇中に行っていますが、祝日に出勤をして対応をする人件費も看過できません。
劣悪な環境による人材流出
最近は工場勤務をする人材もクリーンな環境を望む声が多く、3K(きつい・汚い・危険)環境が人材定着を阻害してしまいます。
PROGRESSはこれらの課題を改善してくれる切削液になります。
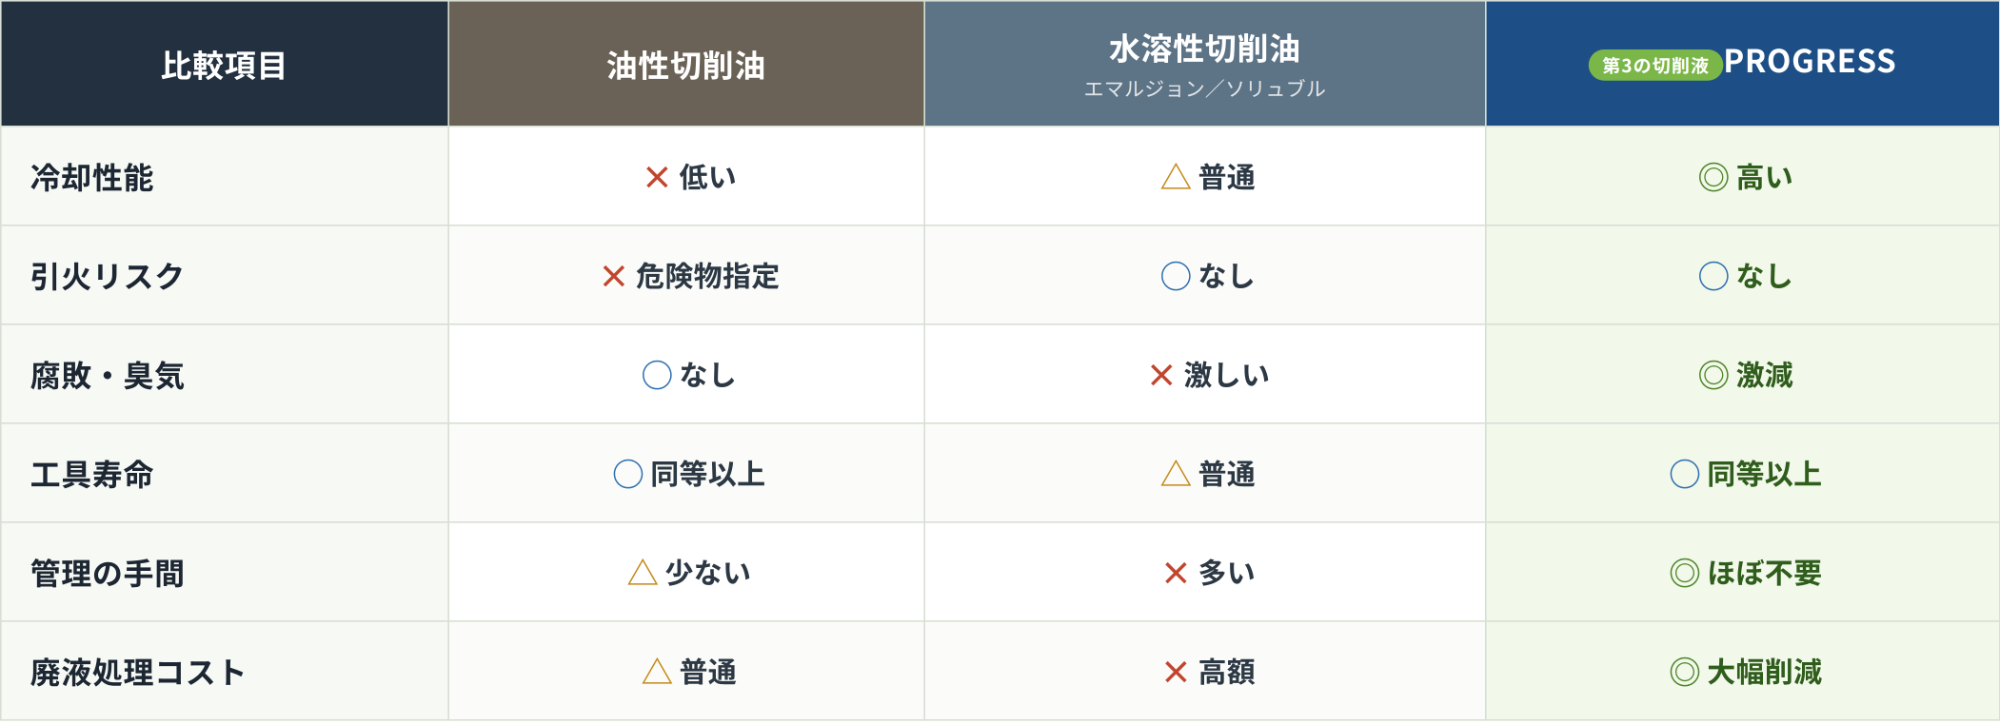
比較で見るPROGRESSの優位性ー「第3の切削液」を選ぶ理由
導入実績
✅オークマ MB-80V/MB-56V
✅牧野フライス GF8
✅ファナック ロボドリル
✅DMG MORI NV4000
✅ヤマザキマザック Variaxis C-600
✅岡本工作機械 PSG64SA1
✅スギノマシン洗浄機
PROGRESSによる生産性向上
切削速度の向上
エマルジョン型やソルブル型の水溶性切削油と比較すると、切削速度20%アップの実績もあります。
(※加工条件や加工物によって変わりますので、必ず保証するものではありません)
あるいは、旋盤ではチップ摩耗が均一化されチッピングが激減し、工具寿命が延びたという例もあります。
砥石寿命の延長と面粗度の安定化
PROGRESSを使用すると、従来の研削液に比べて目詰まりの頻度が激減。
ドレス回数が減ることで砥石の寿命も延びます。また、目詰まりが少ないので面粗度の安定性もアップ!
ミストコレクター不要
最近のマシニングについているミストコレクター。
加工時に発生する油煙を吸収する装置ですが、PROGRESSを使用する場合、油煙の発生が無いためミストコレクターのスイッチはOFFにしてください。
余計な電気代がかかるだけでなく、PROGRESSを希釈する時に使用しているアルカリ電解水の水蒸気を吸収してしまいますので、切削液の減りが速くなってしまいます。
保管場所に制約がない
PROGRESSには危険物が入っていないため、空きスペースに自由に保管できます。
工具寿命・切削条件アップ事例
| 材質 | 加工内容 | 効果 | 備考 |
| SKD11 HRC58-60 | 平研磨 | 2倍の砥石寿命 | 目詰まり減でドレス回数減や低歪みになった |
| SKD61 HRC43-46 | ①高速送り ②仕上げ | ①1.3倍の工具寿命 ②送り回転10%up | 送りと回転数をupしても異音、切削面の肌荒れ、チップの欠けは見られない |
| YXR33 HRC56-58 | 旋盤仕上げ | 2倍の工具寿命 | アルカリイオン水の冷却性と添加剤の潤滑性による工具寿命up |
| SUS304 | ①仕上げ(端面切削)②ドリル | ①1.9倍の工具寿命 ②3.3倍の工具寿命 | 加工発熱が高くなるにつれ冷却効果が大きく表れ、工具寿命up |
| ニッケル合金 | ドリル | 4.4倍の工具寿命 | 難削材では潤滑も必要だが、アルカリイオン水の冷却性能が工具寿命に大きく貢献 |
| NAK80 | ドリル | ボール盤で加工可能となった | S45Cと同じくらいの力で加工が可能になった |
| SKD11(HRC57) | 成形研削 | ドレスインターバル1.2mm→2.0mm | 粗:6μm/パス、仕上げ:1μm/パス 左右送りも24m/min→28mm/minにアップ |
| Moldmax(HRC40) | ドリル | 折損無し | 熱膨張係数が鉄に比べて高く硬いため、切断、穴明け、TAPにおいて締まる傾向があり折れやすかったのが改善 |
| ステンレス・高ニッケル材 | ノコ切断 | ノコ刃を超硬→鋼材へ変更して30~40万円のコストダウン | 刃物を鋼材に変更しても加工条件は同等もしくは、少し劣る程度 刃物費用コストダウン30-40万円/年 |
| SUS430 | タップ加工 | 1タップでの製作個数が6000個から7500個へアップ | もともとは油性を使用していたため、洗浄工程が必要だったが、PROGRESS-Sに変更後洗浄工程も省けて、工具寿命も改善された |
| AC4C-T6 | 穴あけ、フライス | 全体加工条件10%アップ | 全体加工条件を10%upしたが、工具寿命や面粗度に変化なし、現在さらなる条件upを検討中 |
PROGRESSの納入形態
PROGRESSの導入形態は大きく分けて3通りあります。
1.ペール缶に指定希釈したものを配送
2.ドラム缶に指定希釈したものを配送
3.アルカリ電解水とPROGRESSを別々に配送
PROGRESSはアルカリ電解水で希釈して使用します。
通常は10~20倍希釈をしますが、ペール缶もしくはドラム缶にメーカーで希釈したものを入れてもらい、配送してもらうと楽です。
届いたら、そのまま機械に入れるだけ。
ドラム缶は追加発注のタイミングで業者が引取に来ます(メーカーが手配します)。
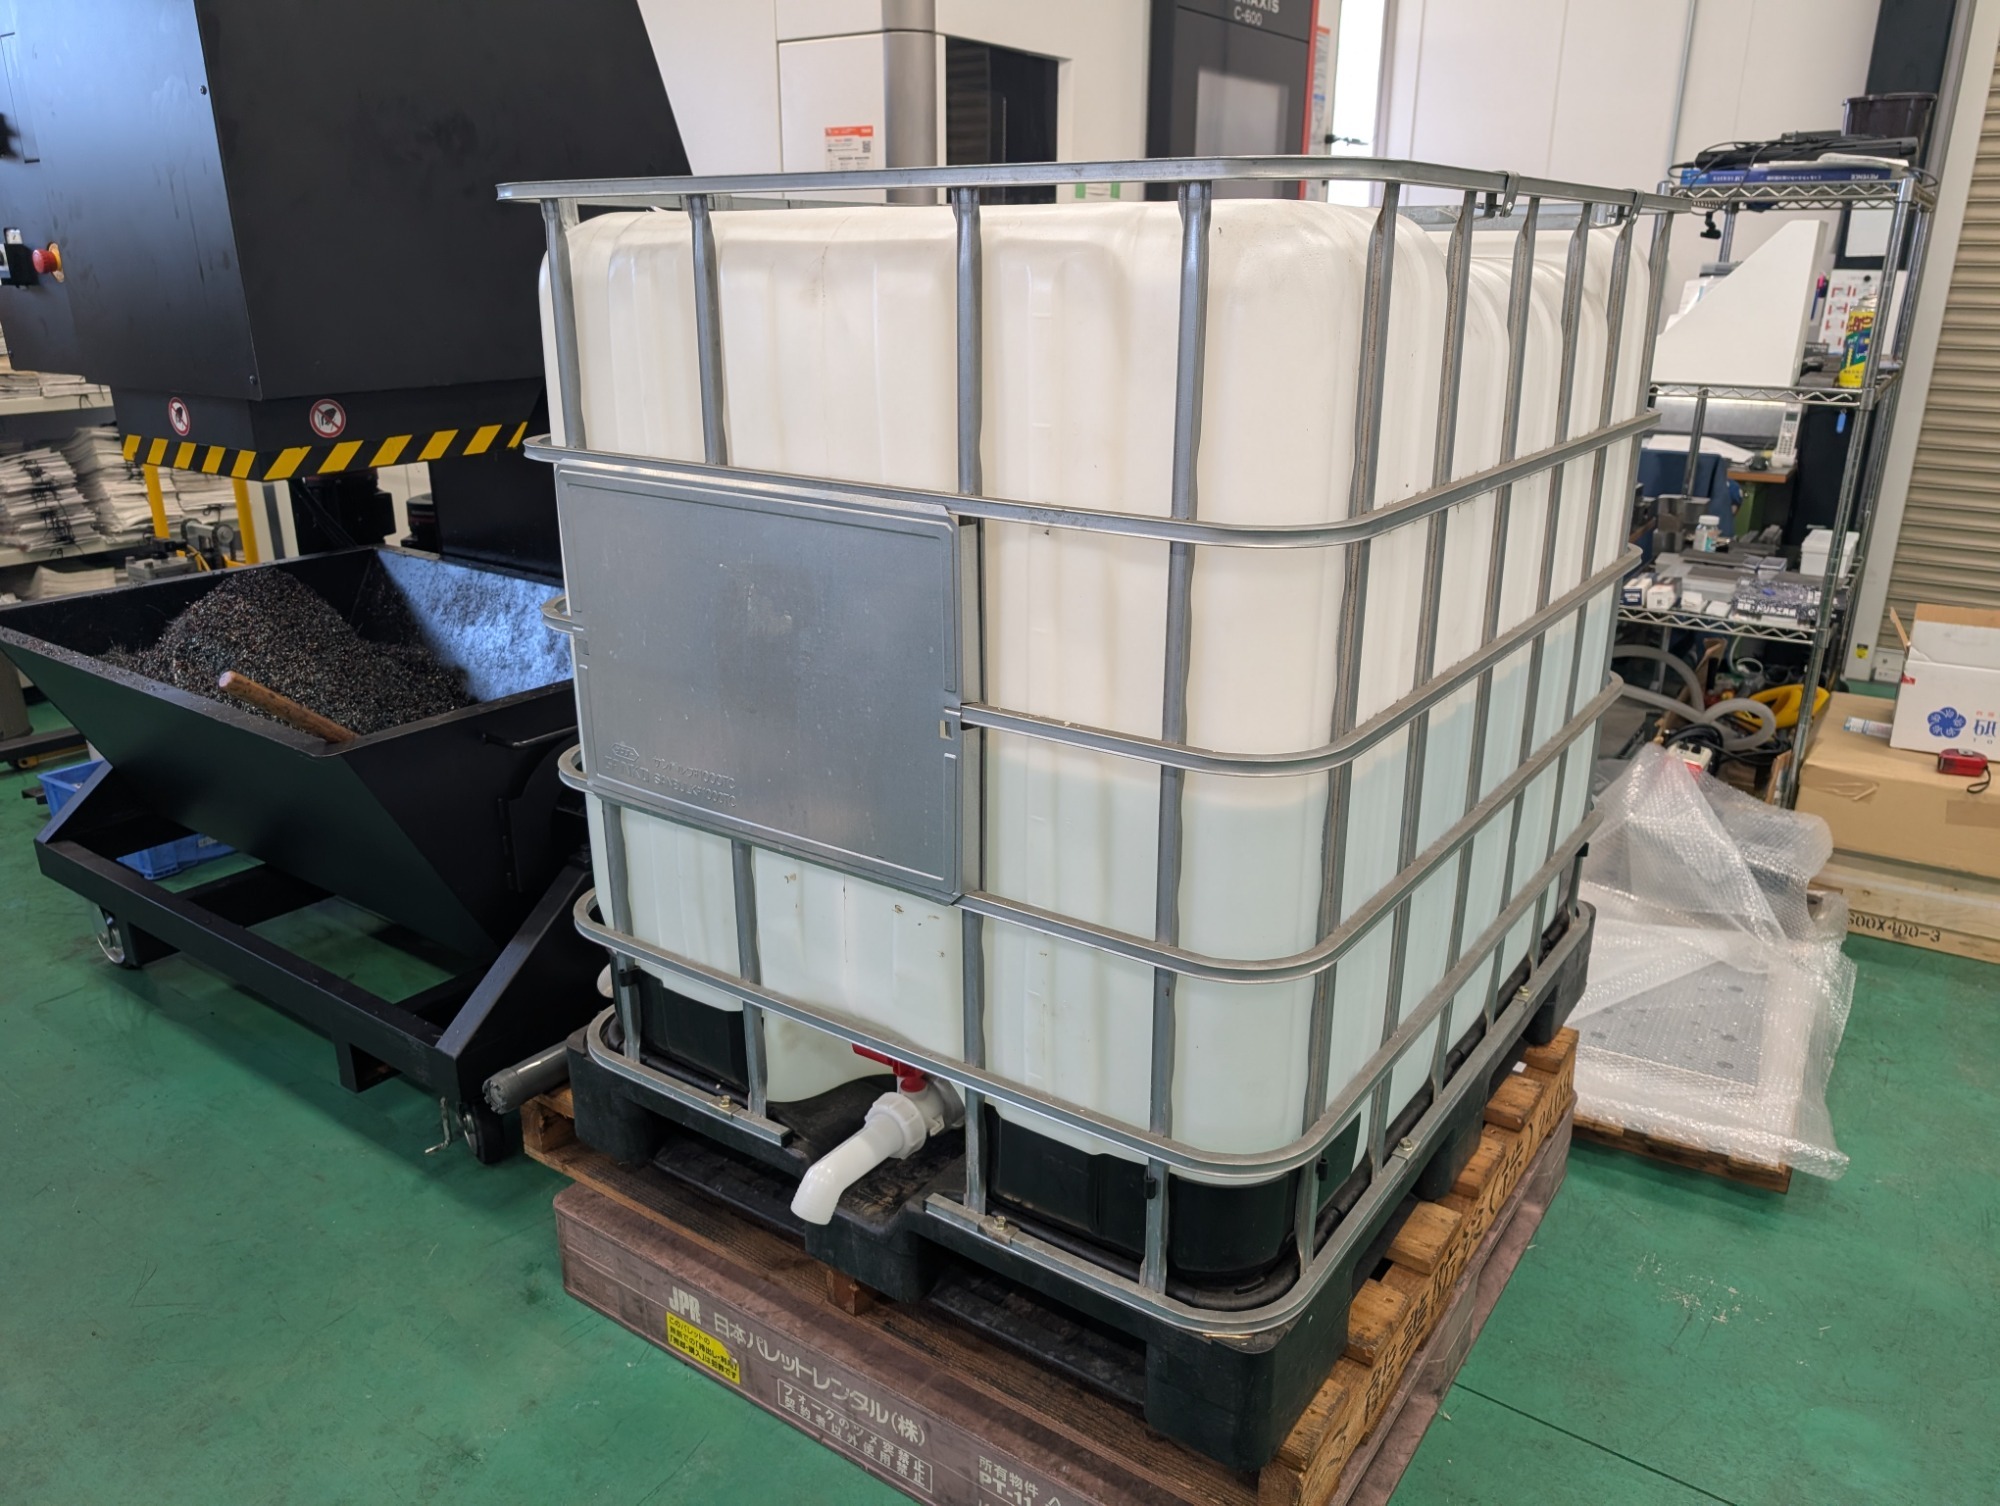
一方、大量に使用する場合や少しでもコストを抑えたい場合は、アルカリ電解水(1000L)をタンクで入れてもらい、PROGRESSをご自身で希釈して使用するという方法もあります。
弊社では、画像のようにタンクでアルカリ電解水を入れておき、PROGRESSを自分で希釈して使用しています。
このアルカリ電解水のタンクも無くなるタイミングで業者が来て満タンのタンクと入れ替えてくれます。
ただし、1000Lなのでフォークリフトなどが無いとトラックから下ろせない、動かせない・・・という問題が発生しますのでご注意ください。
ドラム缶で導入する場合も、できればフォークリフトがあった方がよいです。
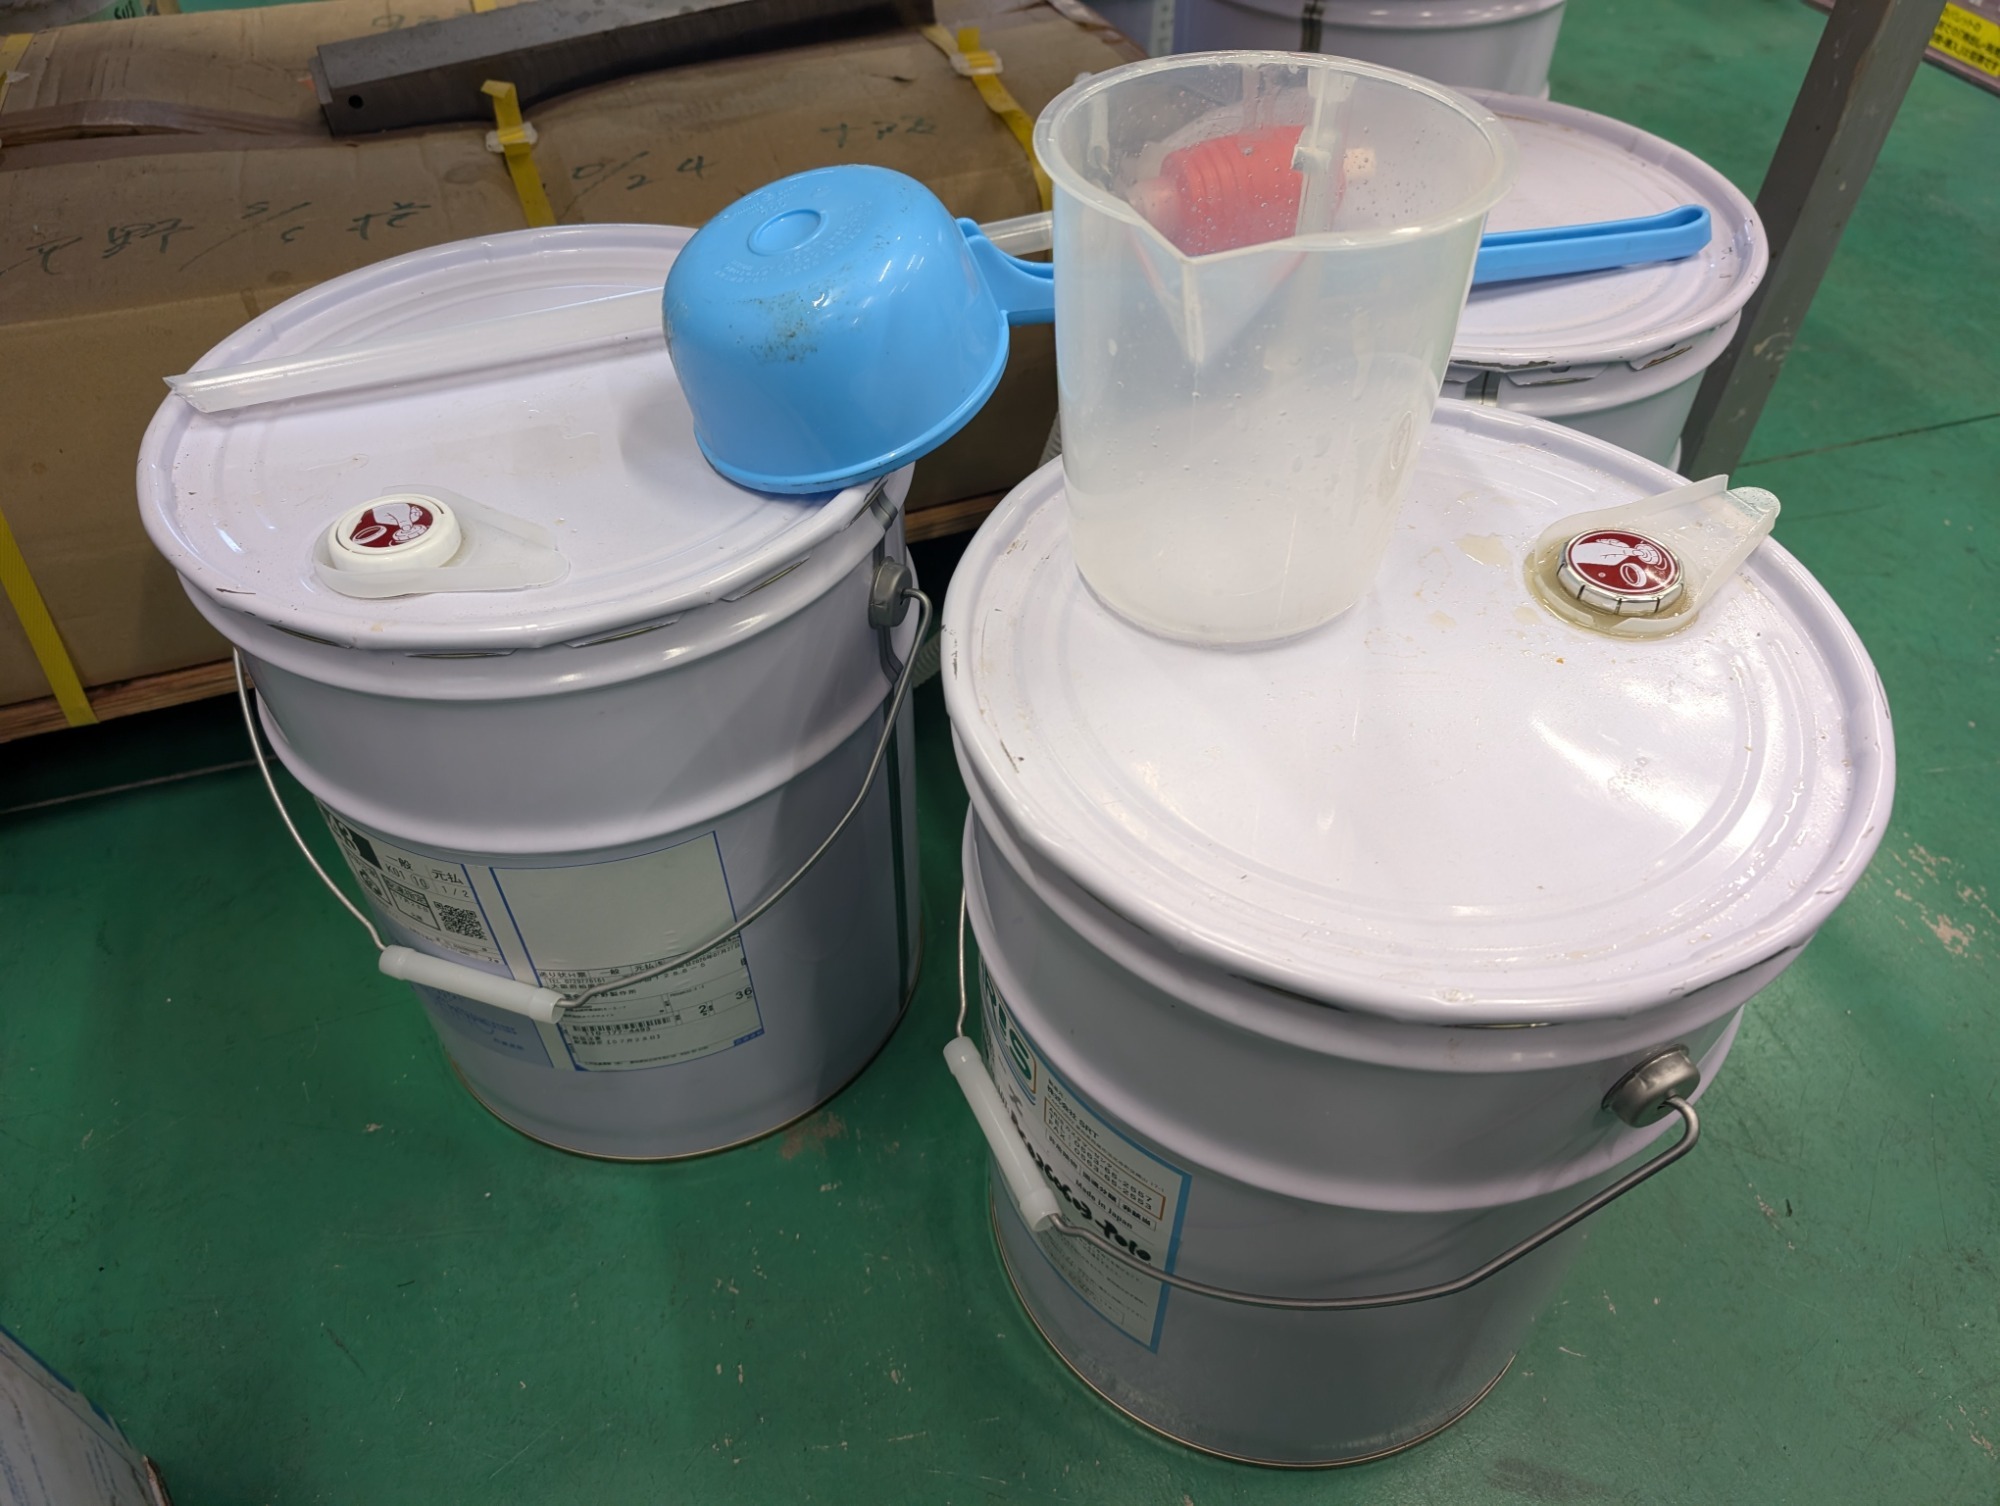
希釈するPROGRESSの原液はペール缶で届きます。
空のペール缶にアルカリ電解水を入れ、そこに、希釈倍率に合ったPROGRESSを計量カップで測って混ぜるだけ。
柄杓は混ぜるのに使用しています。
原始的なやり方ですが、この方法だと自分で希釈倍率をコントロールできるのでマシニングや研磨機に使い分けができます。
指定倍率に希釈されたものを入れるのは、手軽というメリットもありますが、希釈されてしまっているので後から調整がしにくいというデメリットもあります。
経済的価値ー投資対効果(ROI)
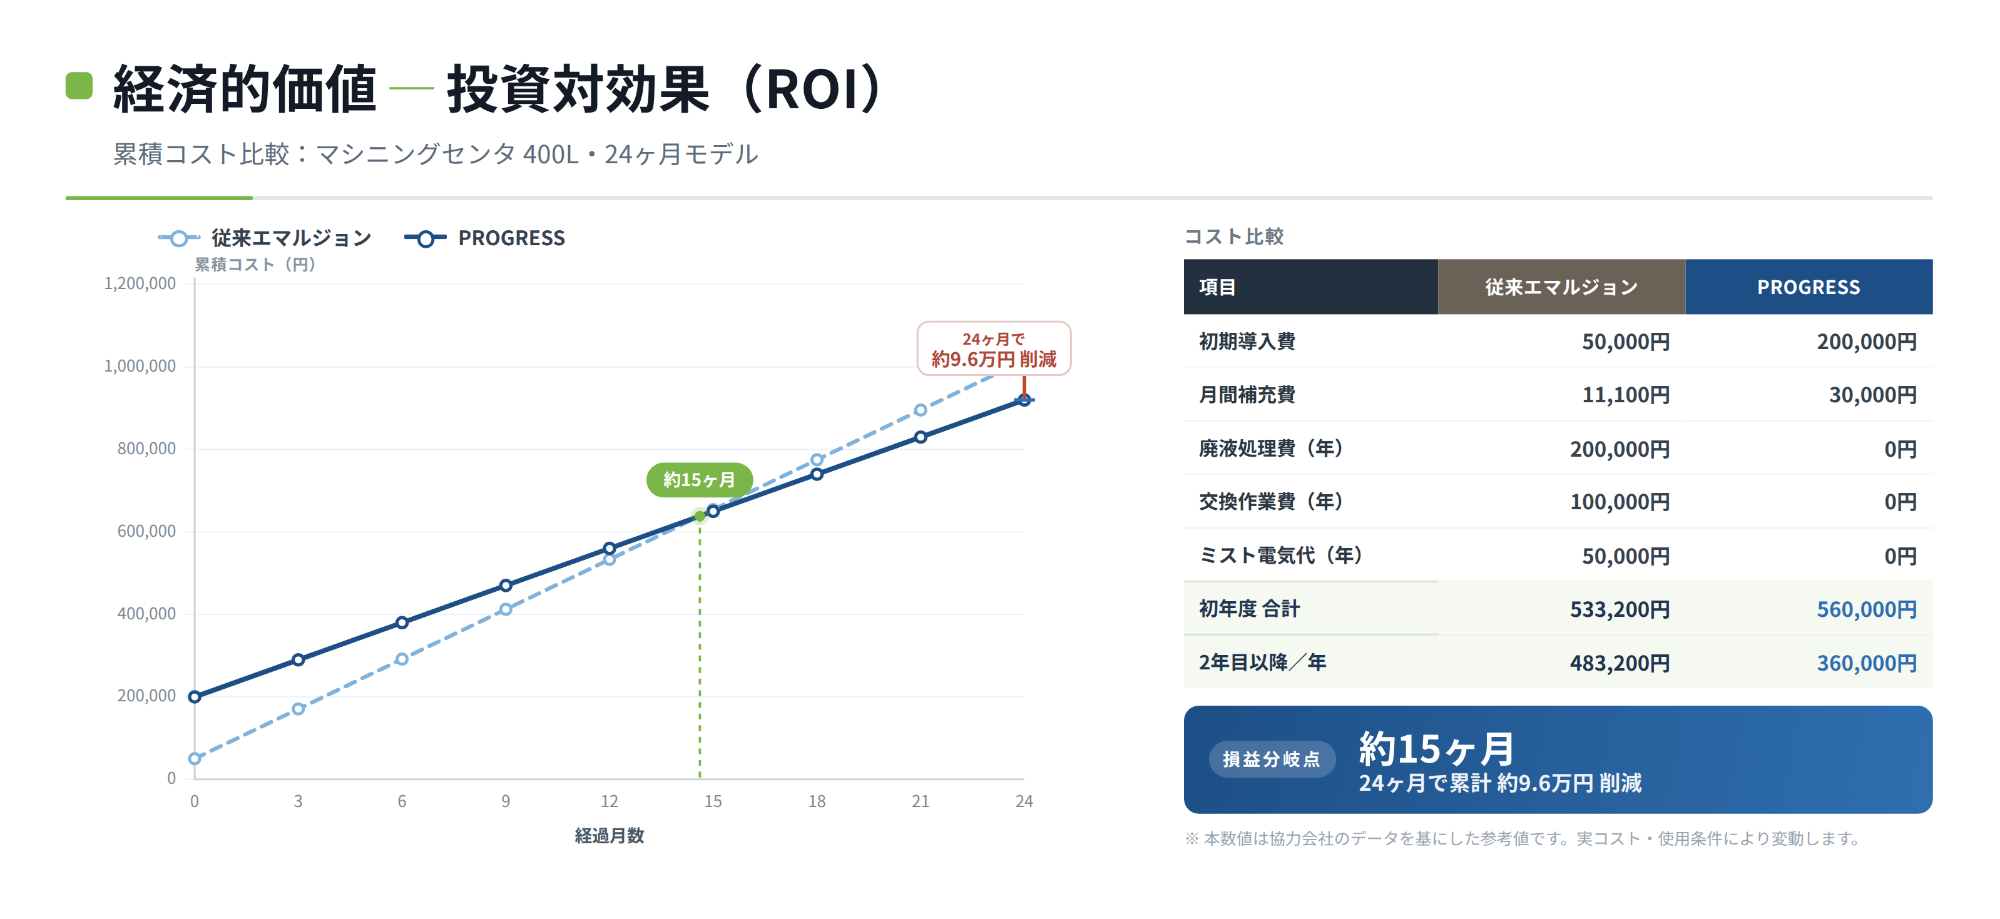
PROGRESSの性能は理解したが、コストはどうなの?という疑問があるかと思います。
新たにPROGRESSを導入する場合、機械のブラッシングが必要になります。もちろん、ご自身で行ってもよいですがメーカーが赴いて、実施させて頂く方が楽。
そのために必要な人件費などの初期導入費はかかりますが、PROGRESSを導入するためには大事な工程です。
また、液そのものは水溶性切削油と比較すると、少し高いのですが
- 廃液処理費用
- 切削油の交換費用
- ミスト電気代
といった、これまで当たり前のようにかかっていた費用が不要になってきます。
使用量にもよりますが、マシニング400Lを使用する場合ですと、15か月ほどで損益分岐点を迎え、あとはコストメリットが継続します。
お問合せについて
導入前に確認したいポイント
切削液は、加工内容、材質、使用設備、運用方法によって適した使い方が異なります。平野製作所では、現場状況を確認しながら、導入の進め方やご案内内容を整理しています。 ご相談の際は、分かる範囲で下記の情報をお知らせいただくとスムーズです。 【確認項目】 ・主な加工内容 ・対象材質 ・使用設備 ・現在使用中の切削液の種類 ・現場で感じている課題 ・ご希望の導入イメージ
お問い合わせ

会社所在地(本社)
営業担当
尼崎営業所
〒661-0953
兵庫県尼崎市東園田町3丁目31−12
シェークスピア園田202号室
TEL:06-4950-6933
FAX:06-4950-6934
営業・技術担当
【営業担当】
岡本:090-2469-0781
mail: hiranoss.okamoto@gmail.com
銭:090-4908-9767
mail: hiranoss.sen@gmail.com
【技術担当】
堂脇:090-7400-9745
会社カタログ
グループ会社
代表取締役 紹介
SNS
企業100選
取材記事
雑誌【戦略経営者】でインタビューを受け、記事掲載されました。ホームページの効果などを語っています。
ビジネスタイムズで代表の仕事への想いや、若者へのメッセージが掲載されています。
ラジオ出演
展示会出展
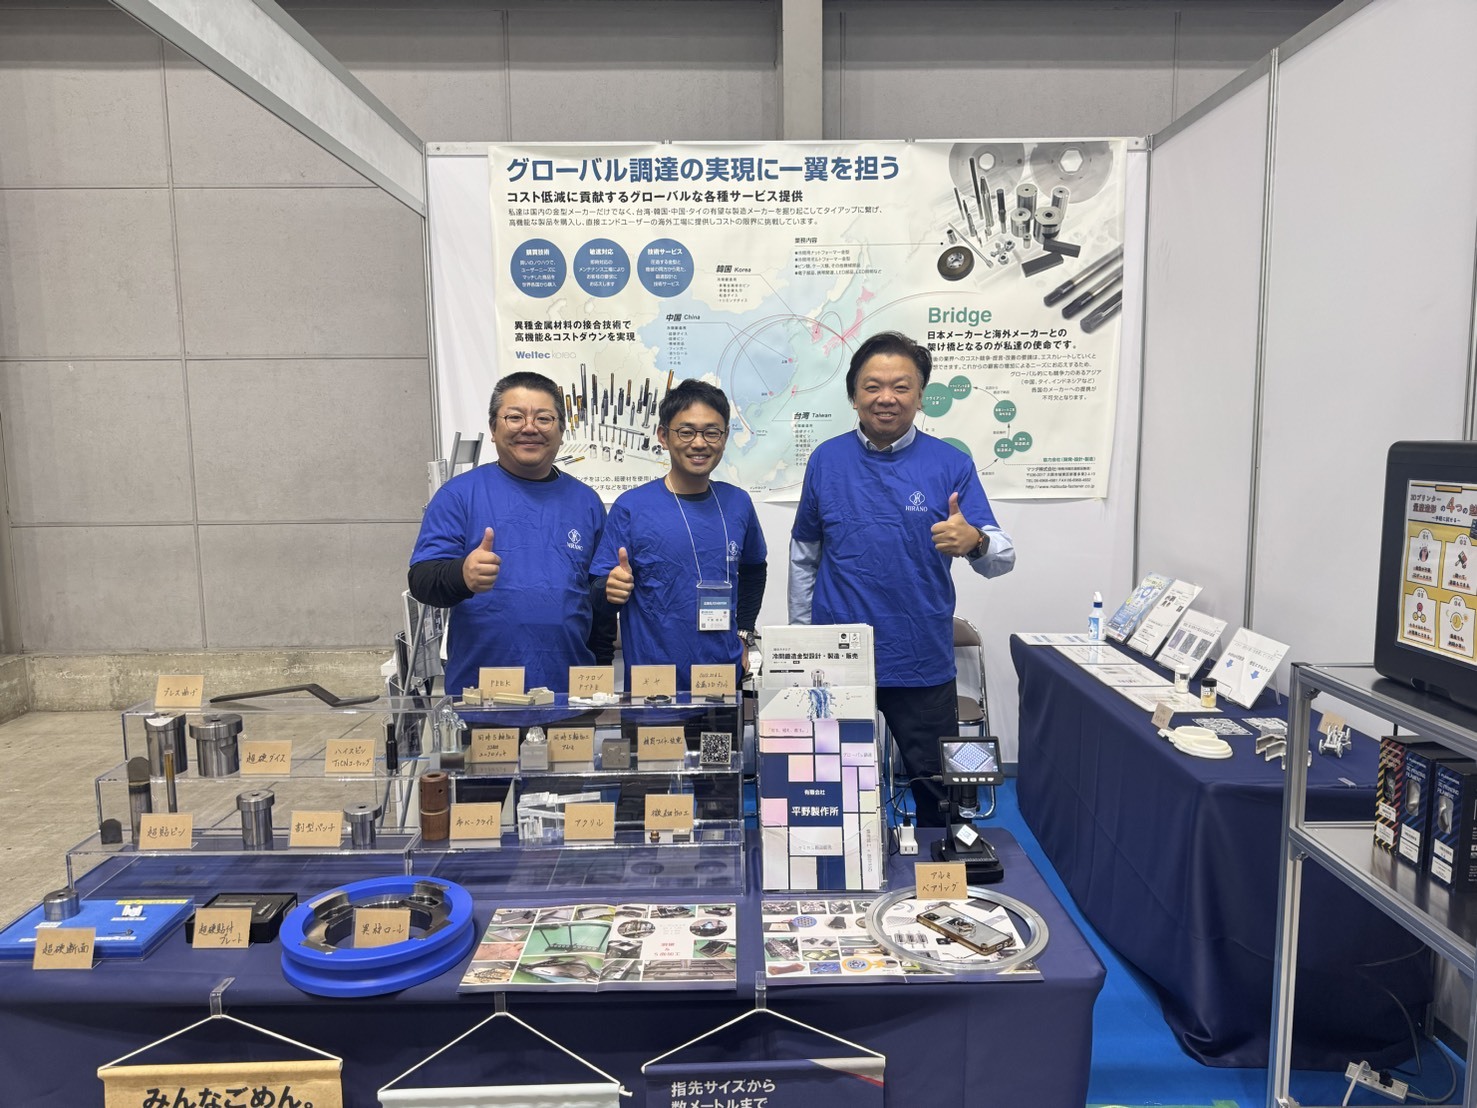
2025年10月 横浜での展示会に出展(横浜ロボットワールド)しました。
多くの方に来場頂き感謝!!
無料ツール

エンドミルの回転数と切削速度を自動計算する無料の簡易オフラインアプリです。画像をクリックすればzipファイルがダウンロードされますので、ファイル内にあるcutting_calculator.htmlを開いてオフラインでご使用いただけます。