

送りロール・矯正ロール・ピンチロール
冷間鍛造(ヘッダー・フォーマー)ラインにおいて、線材(ワイヤーや棒鋼)を安定して送り込み、真直ぐに整え、金型へ供給するロール類は、製品精度と生産効率を直接左右する重要部品です。 有限会社平野製作所では、送りロール・矯正ロール・ピンチロール(フィードローラー)の製作を承っております。
コストと耐久性を両立させる材質・熱処理・仕上げ加工のノウハウ
各ロールの材質選定と、熱処理・仕上げ加工の工程順序を最適化することが、コストダウンと長寿命化の両立につながります。当社では主に以下の考え方でロールを製作しています。
S45C材:外周の高周波焼入れによる耐摩耗性の向上
S45C材を使用する場合は、外周に高周波焼入れを行うことが多く、以下の順序で仕上げ加工を行います。
・外周:焼入れ前に仕上げ加工を済ませ、高周波焼入れ後は 仕上げ加工を行わず「焼入れっぱなし」の状態とします。 これは、焼入れ後に仕上げ加工を行うと高周波によって 形成された硬化層を削り取ってしまうためで、 硬化層を最大限残すことで耐摩耗性を確保する工夫です。 ・内径:高周波焼入れ後に仕上げ加工を行います。 内径は軸への取り付け精度に関わる部分のため、 焼入れによる変形を見込んだうえで、焼入れ後に 寸法・真円度を確保する仕上げ工程が必要になります。
SKD材:内外径ともに真空焼入れ後仕上げ加工
より高い耐摩耗性が求められる場合はSKD材を使用し、真空焼入れを行います。真空焼入れは素材全体を均一に硬化させる処理であるため、S45Cとは異なり、内径・外径ともに真空焼入れ後に仕上げ加工を行うことで、必要な硬度と寸法精度の両方を確保します。 ・内径:真空焼入れ後に仕上げ加工 ・外径:真空焼入れ後に仕上げ加工
仕上げ加工は旋盤(ハードターニング)でコストダウン
焼入れ後の硬い材料の仕上げには、一般的に研削加工(研磨)が用いられますが、工程が増える分コストアップの要因となります。 当社では製作コストを抑えるため、焼入れ後の仕上げ加工も可能な限り旋盤(ハードターン)で行う工夫をしており、必要な精度を確保しつつ適正価格でのご提供を実現しています。 また、焼入れによる寸法変化を見込んだ加工要領を社内に蓄積しているため、削り直しや再熱処理といった手戻りを防ぎ、納期とコストの安定化にもつながっています。
製作事例
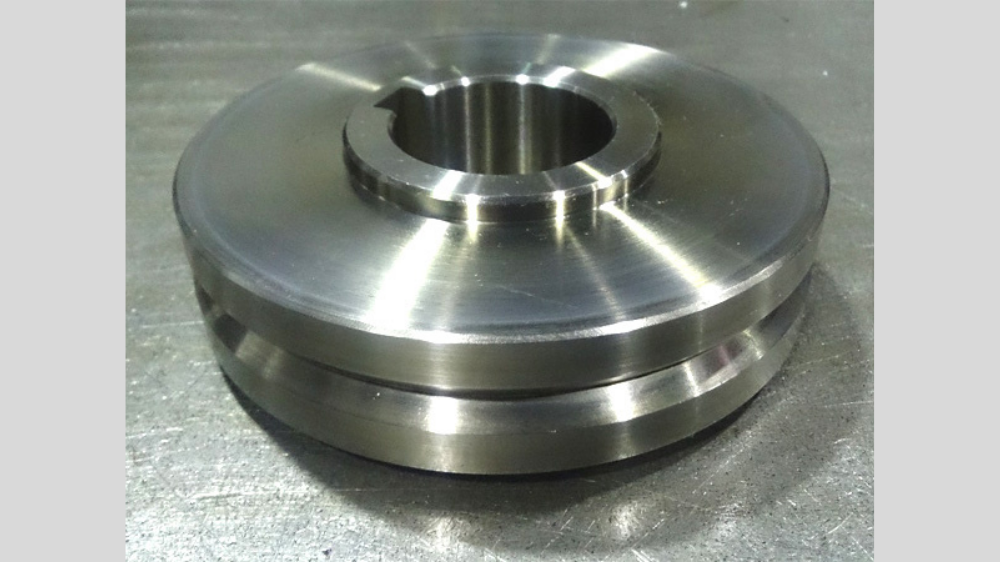
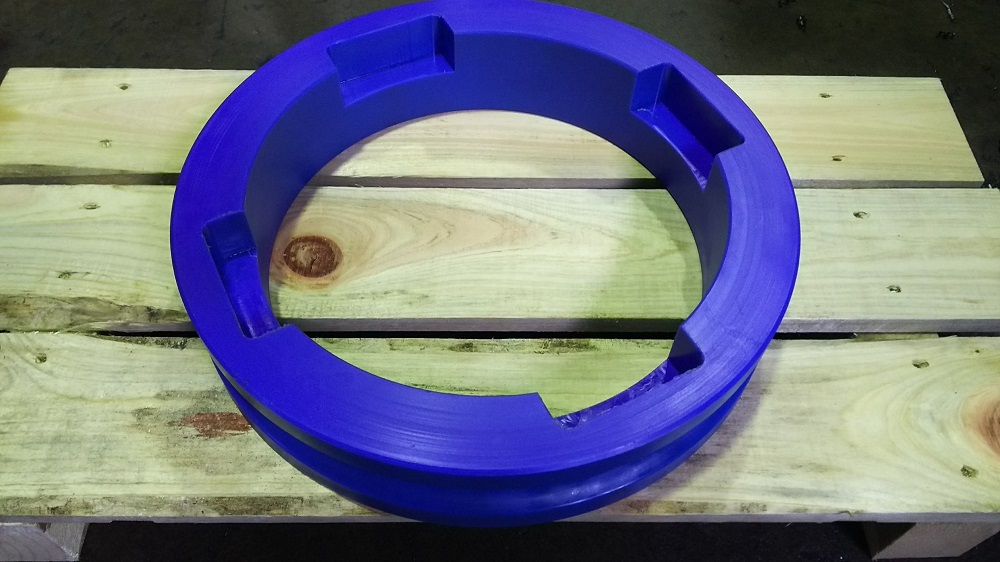
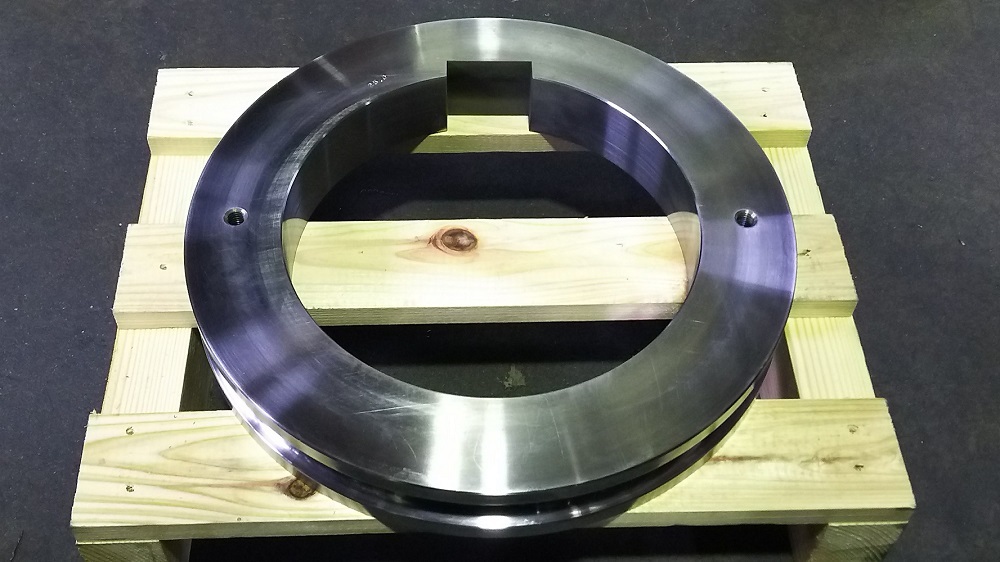
お問い合わせ

会社所在地(本社)
営業担当
尼崎営業所
〒661-0953
兵庫県尼崎市東園田町3丁目31−12
シェークスピア園田202号室
TEL:06-4950-6933
FAX:06-4950-6934
営業・技術担当
会社カタログ
グループ会社
代表取締役 紹介
企業100選
取材記事
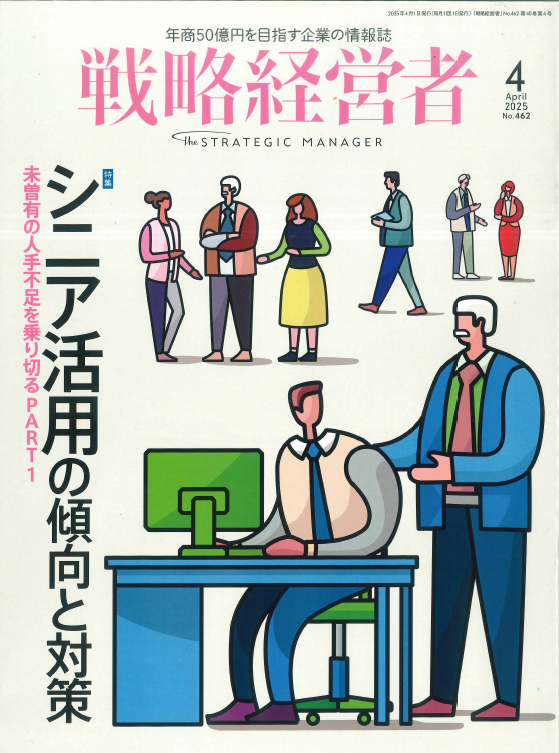
雑誌【戦略経営者】でインタビューを受け、記事掲載されました。ホームページの効果などを語っています。
ビジネスタイムズで代表の仕事への想いや、若者へのメッセージが掲載されています。
ラジオ出演
展示会出展
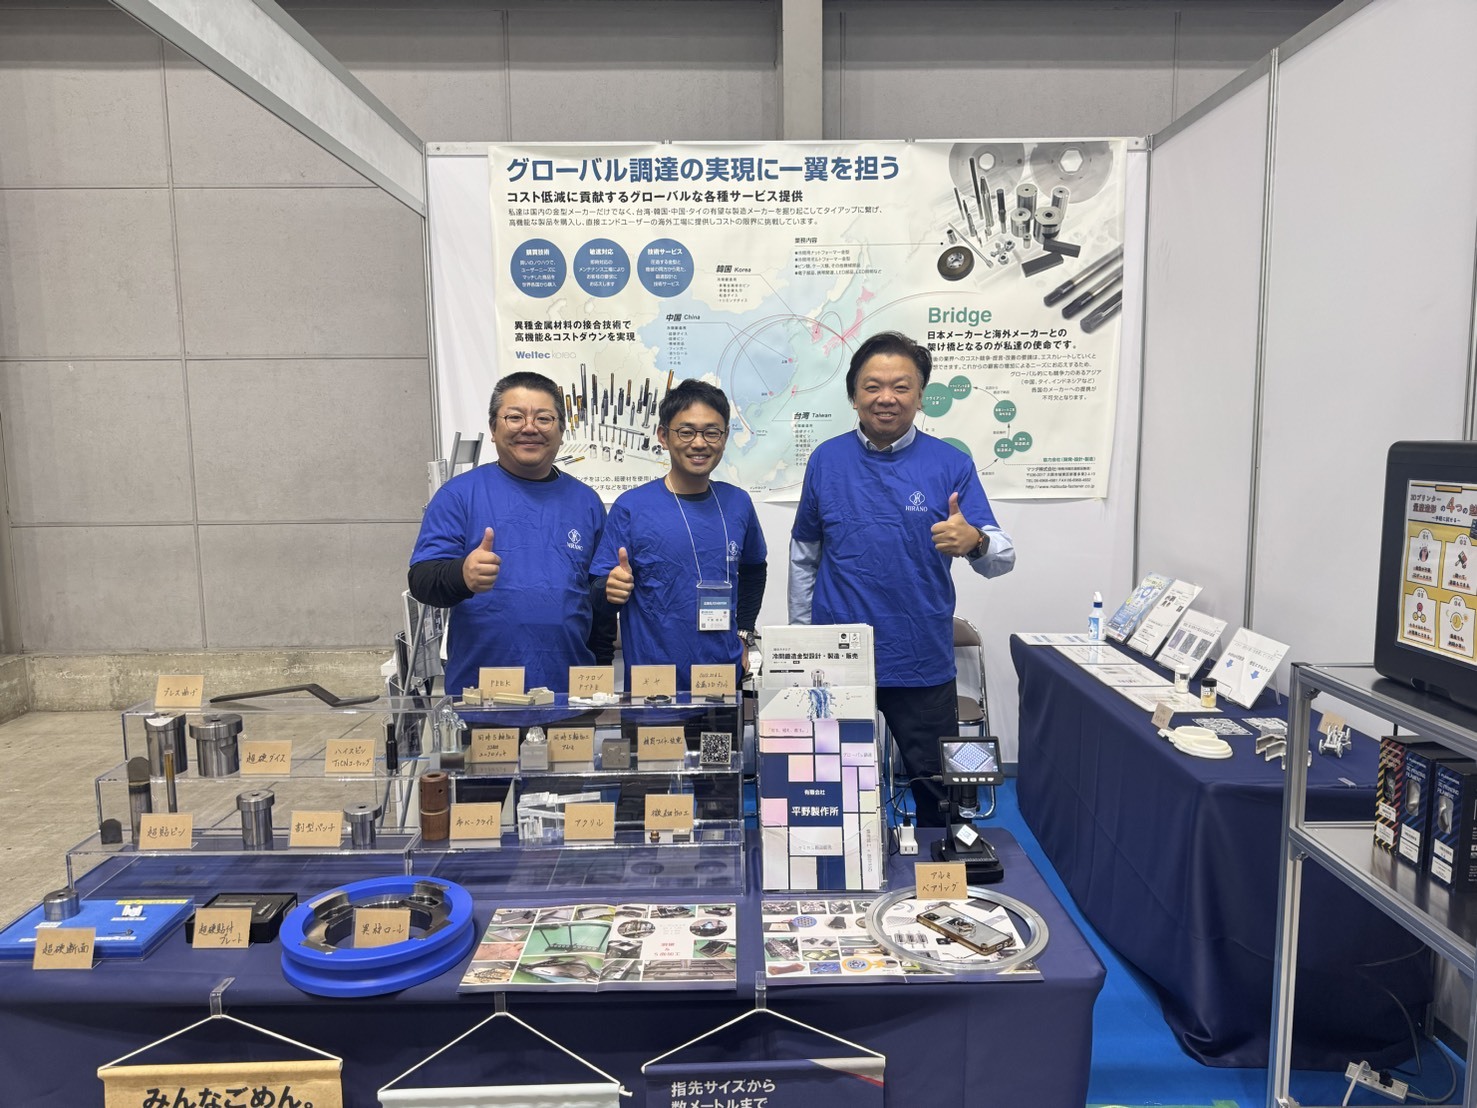
2025年10月 横浜での展示会に出展(横浜ロボットワールド)しました。
多くの方に来場頂き感謝!!
無料ツール

エンドミルの回転数と切削速度を自動計算する無料の簡易オフラインアプリです。画像をクリックすればzipファイルがダウンロードされますので、ファイル内にあるcutting_calculator.htmlを開いてオフラインでご使用いただけます。